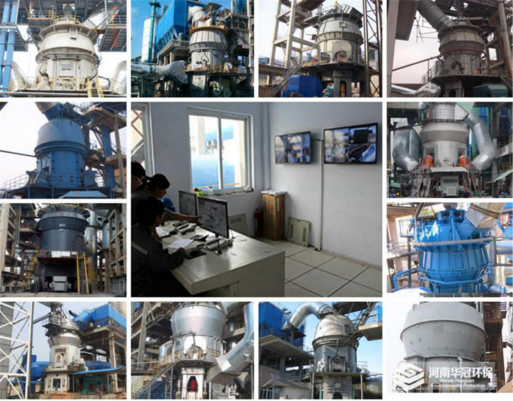
我公司年产36万t矿渣粉磨生产线(选用HRM2800S矿渣立磨)控制系统系统采用S7-300,上位机监控软件是WINCC V6.0,现场控制站组态软件是STEP7 V5.4。2008年7月8日正式投产,3个月来,经厂家及调试人员多方努力,通过对机械、电气部分整改和整体立磨参数优化控制,已实现达标和月达产,系统设备运行正常,工艺状况良好。本文就调试生产经验进行总结。 1 HRM立磨的特点及工作原理 HRM2800S型立式磨是技术性能优异的新型节能烘干兼粉磨设备。其工作原理是:电机驱动减速机带动磨盘转动,需粉磨的物料由锁风喂料设备送入旋转的磨盘中心,在离心力作用下,物料向磨盘边移动,进入粉磨辊道。在磨锟液压力的作用下,物料受到挤压、研磨和剪切作用而被粉碎。同时,热风从围绕磨盘的风环高速均匀向上喷出,粉磨后的物料被风环处的高速气流吹起,一方面把粒度较粗的物料吹回磨盘重新粉磨,另一面对悬浮物料进行烘干,细粉则由热风带入分离器进行分级,合格的细粉随同气流出磨,由收尘设备收集下来即为合格成品,不合格的粗粉在分离器叶片作用下重新落至磨盘,与新喂入的物料一起重新粉磨。如此循环,完成粉磨作业全过程。 2 安装调试过程中出现的问题及解决方法 2.1对PLC控制系统信号的处理 热风炉的5个阀门均向中控室输出4~20 mA模拟信号,因在初设时未考虑热风炉的参数由中控控制,造成模拟量AI模块通道不够。根据现场设备情况,我们采取通过转换开关在现场柜用模拟量控制,在中控用开关量控制,同样满足了生产需要。 2.2 分离器变频器对温度压力信号的影响 由于所选分离器变频器的质量原因,即使变频器至现场电机引线采用屏蔽电缆,仍然对温度压力信号影响极大,联动试车时,只要分离器变频器运行,各种温度、压力信号上下波动至少l0个数,致使立磨连锁跳停,根本无法正常生产。最后我们改用了ABB变频器,并避开其它信号电缆线路和控制电缆线路,并采取了屏蔽防护措施,才得以使干扰现象消失。 2.3 主电机稀油站故障引起立磨频繁跳停 (1)故障现象。2008年7月16日~l9日,立磨出现频繁跳停,而跳停后发现中控各种信号正常,且无任何故障报警,立磨的频繁跳停,严重地影响了产品产量和设备的正常运行。 (2)故障判断及处理。第一次出现故障后,根据中控反映设备跳停时无故障报警并有备妥信号,我们先对现场控制线路进行详细排查,又对工程师站PLC程序中影响立磨停机的条件信号进行检查,都没有发现什么问题。第二次故障出现后,对磨机硬连锁的几个条件进行专人监控,到l9日上午8时20分发现磨机主电机稀油站允许主机启动信号有瞬时消失,又瞬时恢复现象,最后把故障锁定在主电机稀油站供油压力电接点压力表上。此压力表为气封,内部表针松懈,正常投料后震动加大,表针波动幅度较大,使表针与下限值表针相接触,发出供油压力低报警信号,而备用泵反应不过来,造成主机连锁停车。最后把此表换成油封电接点压力表后,运行至今故障没有出现。 2.4 对减速机轴瓦温度显示开路的解决 在调试阶段,主机减速机轴瓦温度一显示开路,本系统测温模块为四线制,经检查测量热电阻有一根线断路,把断路的这根信号线并接在和它一组的主接线柱上,接上后中控有温度显示,但比正常时高2℃左右。 2.5 调试操作时的工艺问题及解决办法 在调试操作中如系统出现立磨振动、磨机压差上升、出磨风温下降、产品细度不足,可选用表1~表4的解决办法。 表1 立磨振动的解决办法 原因解决办法料层不稳定风量不足磨盘上有异物检查喂料量,调整挡料环高度入风管堵塞,增加风机风量停磨后,清除异物 表2 磨机压差上升的解决办法 原因解决办法喂料量偏大细度过细磨内喷水过多减少磨机喂料量降低分离器转速减少喷水量 表3 出磨风温下降的解决办法 原因解决办法物料水分或喂料量大增加入磨风温,减少循环风量,减少磨机喂料量磨机漏风检查磨机法兰、磨辊门密封以及锁风喂料机有无漏风现象 表4 产品细度不足的解决办法 原 因解决办法分离器转速设定不当磨通风量过大提高转速减少风机负荷,调低风量3 立磨的操作要点 立式磨是集粉磨、烘干、分级和气力输送于一体,各部件之间必须相互协调形成有机的整体,才能充分发挥作用。为了保证系统的正常运行,必须保证喂料量、风压、风量和风温的稳定,单个参数的变化会引起其它参数的变化,系统的产量和能耗均受到影响,因此操作时应注意以下几点。 (1)磨机喂料量及稳定的料层。料层厚度稳定与否,主要根据磨主电机电流、外排渣料流量值以及磨机的振动值来判断。在正常情况下,磨内的最佳料层厚度大约为30 mm~60 mm,此时磨机运转平衡磨音柔和,外循环料量基本保持不变。料层过薄,磨机震动大,压差变小,主电机电流摆幅增大;料层过厚,磨机电流增加,压差大,振动增大,吐渣量增加而粉磨效率降低。保持料层厚度是操作控制的重要内容,也是磨机安全运行的前提条件。磨机喂料量的控制幅度,中控操作人员可根据磨机通风量、磨辊压力、进出口温度和吐渣量、振动因素、磨辊限位装置间隙等参数进行操作。 (2)风量及风温。该立磨采用负压操作,其物料输送、分级、烘干均需大量的热风。风量首先应能满足物料的要求,风量过小会造成大量合格细粉不能被及时输送出去,风量过大不仅造成浪费,还会造成产品跑粗。入磨风温应≤350℃,出磨风温(为防止袋收尘器结露)应控制在80~100℃范围内,若低于70℃,会导致磨物料水分过大,达不到产品要求,还会引起磨内物料层过厚的后果。因此,此时应停止喂料,所以热风炉要有良好的调节能力,出口温度过高,会导致选粉机叶片变形或轴承损坏。 (3)立磨的压差。立磨压差一般控制在5000~7000 Pa,压差的变化主要取决于喂料量的稳定与否,其次是研磨压力、通风量以及喷水量。 (4)磨机振动的控制。立磨合理的振动值一般控制在4~12 mm/s以内,产生振动的主要因素有磨盘上料层的薄厚、物料的喂料量及其特性;分离器转速过高,循环负荷太大;风量太少,成品不能及时送出;磨内喷水量;磨辊压力、磨机压差;系统的温度;磨辊或磨盘的磨损状况等。 (5)出磨物料的细度。在生产中,操作人员必须根据化验室每小时生料细度的测定结果及时调整。细度的调整可以改变研磨压力、选粉机转速、喂料量及通风量来控制。一般是通过调整选粉机的转速来调节出磨物料的细度更为方便有效。 4 结束语 调试正常后,矿渣水分平均在11%~l3%之间,台时产量稳定在58 t,磨辊压力控制在8~9 MPa之间,出磨温度控制在85~90℃之间,比表面积平均在450 cm/g左右,细度在1.0%以下。 |