|
5000tpd熟料线原料立磨(MLS型)操作管理5000tpd熟料线原料立磨(MLS型)操作管理3.1 操作指导思想 3.1.1 在各专业人员及现场巡检人员的密切配合下,根据入磨物料水份、粒度、差压、出入口温度、系统风量等参数状况,及时调整磨机的喂料量和各挡板开度,努力做到立磨运行平稳,提高粉磨效率。 3.1.2 树立“安全生产,质量第一”的观念,精心操作,不断总结。根据生产实际情况,充分利用计量监测仪表,计算机等先进的技术手段整定出最佳操作参数,实现优质、稳产、高效、低耗,长期安全文明生产。 3.2 开磨前的准备工作 3.2.1 通知PLC人员将DCS投入运行。 3.2.2 通知总降做好上负荷准备。 3.2.3 通知电气人员给不备妥设备送电。 3.2.4 通知质量控制人员及调度准备开机。 3.2.5 通知现场巡检工做好开机前的检查工作,并与其保持密切联系。 3.2.6 进行联锁检查,对不符合运转条件的,要找有关人员进行处理。 3.2.7 检查各挡板,闸阀是否在中控位置,动作是否灵活可靠。中控显示与现场显示是否一致,若不一致要找相关人员校正。 3.2.8 查看配料站各仓料位情况。 3.2.8 查看启停组有无报警或不符合启动条件,应逐一找出原因进行处理,直到启停组备妥。 3.3 热风炉开磨操作 3.3.1 烘磨 联系现场确认柴油罐内要有合适的油位,如果是新磨的首次开磨,烘磨时间要长,一般2小时左右,且升温速度要慢和平稳,磨出口温度控制在80~90℃。升温前先启动窑尾EP风机,将旁路风阀门关闭,调节EP风机、磨出口和入口挡板,点火后可稍加大抽风。现场确认热风炉点着后,通过调节给油量、冷风挡板来达到合适的风量和风温。鉴于生料粉是通过窑尾电收尘进行收集,热风炉点火时,窑尾电收尘不能荷电,火点着后一定要保证油能充分燃烧,不产生CO,这时窑尾电收尘才可荷电。 3.3.2 布料 利用热风炉首次开磨时,应对磨盘上进行人工铺料。具体方法是: A. 可以从入磨皮带上通过三道锁风阀向磨内进料,然后进入磨内将物料铺平。 B. 直接由人工从磨门向磨内均匀铺料。铺完料后,用辅助传动电机带动磨盘慢转,再进行铺料,如此 反复几次。从而确保料床上物料被压实,料层平稳,最终料层厚度控制在80~100mm左右。同时也要对入磨皮带进行布料。即先将“取消与磨主电机的联锁”选择项选择,然后启动磨机喂料,考虑到利用热风炉开磨时,风量和热量均低,可将布料量控制在120~140t/d左右,入磨皮带速度以25%运行,待整条皮带上布满物料后停机。 3.3.3 开磨操作 当磨机充分预热后,可准备开磨。启动磨机及喂料前,应确认粉尘输送及磨机辅助设备已正常运行,磨机水电阻已搅拌,辅传离合器已合上等条件满足。给磨主电机,喂料和吐渣料组发出启动命令后,辅传电机会先带动磨盘转运一圈, 时间1分钟58秒,在这期间加大窑尾EP风机阀门挡板至60~70%左右,保证磨出口负压控制在5500~6500Pa左右,磨出口阀门全开,入口第一道热风阀门挡板全关,逐渐开大热风挡板和冷风阀门。如果系统有循环风阀门应全开,待磨主电机启动后入磨皮带已运转,这时可设定65~75%皮带速度,考虑到热风炉的热风量较少,磨机台时喂料量可控制在250~300t/d左右,开磨后热风炉的供油量及供风量也同步加大,通过热风炉一、二次风的调节,使热风炉火焰燃烧稳定、 充分。 由于入磨皮带从零速到正常运转速度需要将近10秒钟时间,导致磨内短时间料子少,具体表现在磨主电机电流下降至很低,料层厚度下降,振动大,处理不及时将会导致磨机振动跳停。这时可采取以下几种措施解决: A. 磨主电机启动前10~20秒,启动磨喂料,但入磨皮带速度应较低。 B. 可先提高入磨皮带速度至85%左右,待磨机稳定后再将入磨皮带速度逐渐降下来。 C. 开磨初期减小磨机通风量,待磨机料层稳定后再将磨机通风量逐渐加大。 3.3.4 系统正常控制 磨机运转后,要特别注意磨主电机电流、料层厚度、磨机差压、磨出口气体温度、振动、磨出入口负压等参数。磨主电机电流在270~320A,料层厚度在80-100mm,磨机差压在5000~6000PA,磨出口气体温度60-80°C,振动在5.5 ~ 7.5mm/s,张紧站压力在8.0~9.5Mpa. 3.3.5 停机 3.3.5.1 停止配料站各个仓的进料程序,如果是长期停机要提前准备,以便将配料站各仓物料尽量用完。 3.3.5.2 停止磨主电机、喂料和吐渣组。 3.3.5.3 关小热风炉供油量及供风量,如果是长期停机应将热风炉火焰熄灭,减小窑尾EP风机冷风阀,磨进口阀门开度,保证磨内有一定通风即可。 3.4 窑尾废气开磨(窑喂料量≥200t/h) 3.4.1 烘磨 利用窑尾废气烘磨时,控制两旁路风阀门在60~80%左右,打开磨进出口阀门保证磨内通过一定热风量,烘磨时间控制在30~60分钟左右,磨出口温度控制在80~90°C左右,如磨机为故障停磨时间较短,可直接开磨。 3.4.2 开磨操作 开磨前需掌握磨机的工况:磨内是否有合适的料层厚度,入磨皮带是否有充足的物料,如果料少,可提前布料。启动磨主电机,磨喂料和吐渣料循环组,组启动命令发出后,加大窑尾EP风机入口阀门至85~95%左右,保证磨出口负压控制在6500~7500Pa左右,逐渐关小两旁阀门至关闭,逐渐打开磨出口阀门和两热风阀门直至全部打开,冷风阀门可调至20%左右开度(以补充风量)。在磨主电机启动前,上述几个阀门应动作完成。但不宜动作太早,从而导致磨出口气体温度过高。 立磨主电机,喂料和吐渣循环组启动后,即可给入磨皮带输入65~75%速度,喂料量控制在340~380 t/h左右,并可根据刚开磨时磨内物料多少,调节入磨皮带速度,喂料量,选粉机转速,磨机出口挡板等各种控制参数,使磨机状况逐渐接近正常。根据磨进出口气体温度高低来决定是否需要开启磨机喷水系统 。针对增湿塔工艺布置位置不同,启动磨机时控制磨出口温度方法也有所不同,当增湿塔位置在窑尾高温风机之前,由于进磨热风已经过增湿塔喷水的冷却,故进磨气体温度较低在250 °C左右,相应磨进出口气体温度也低。如果增湿塔位置在高温风机之后,从而导致进磨热气没有经过冷却,气体温度在310~340°C左右,这时需启动磨机喷水来控制磨出口温度。 3.4.3 系统正常控制 主要参数控制:磨主电机电流在300~380A,料层厚度在100~120,磨机差压在6500~7500Pa,磨机出口气体温度在80~95°C,磨机喂料量在380~450t/h,张紧站压力在8.0~9.5Mpa ,振动在5.5~7.5mm/s。 磨机正常操作,主要从以下几个方面来加以控制: A.磨机喂料量 立磨在正常操作中,在保证出磨生料质量的前提下,尽可能提高磨机的产量,喂料量的调整幅度可根据磨机振动、出口温度、系统风量、差压等因素决定,在增加喂料量的同时调节磨内通风量。 B.磨机振动 振动是磨机操作中一重要参数,是影响磨机台时产量和运转率的主要因素,操作中力求振动平稳。振动与诸多因素有关,单从中控操作的角度来讲注意以下几点: a. 磨机喂料要平稳,每次加减幅度要小,加减料速度中。 b. 防止磨机断料或来料不均。如来料突然减少,可提高入磨皮带速度,关小出磨挡板。 c. 磨内物料过多,特别是粉料过多,要及时降低入磨皮带速度和喂料量,或降低选粉机转速,加强磨内拉风。 C.磨机差压 立磨在操作中,差压的稳定对磨机的正常工作至关重要,它反映磨机的负荷。差压的变化主要取决于磨机的喂料量、通风量、磨机出口温度。在差压发生变化时,先查看配料站下料是否稳定,如有波动查出原因后通知相关人员处理,并做适当调整,如果下料正常可通过调整磨机喂料量、通风量、选粉装置转速、喷水量来调节 。 D.磨机出口温度 立磨出口温度对保证生料水分合格和磨机稳定具有重要的作用,出口温度过高(>95°C),料层不稳,磨机振动加大,同时不利于设备安全运转。出口温度主要通过调整喂料量、热风阀门、冷风阀门及磨机和增湿塔喷水量等方法控制。 E. 出磨生料水份和细度 对于生料水份控制指标<0.5%,为保证出磨生料水份达标同,可根据喂料量、磨进出口温度,入磨生料水份等情况通过调节热风量和磨机喷水量等方法来解决。对于生料粉细度可通过调节选粉机转速,磨机通风量和喂料量等方法解决。若细度或水份超标,要在交接班记录本上分析造成原因及纠正措施。 3.4.4 停机 正常停机时,可先停止磨主电机、喂料及吐渣组,同时打开旁路风阀门,调小窑尾EP风机入口、磨出口和进口阀门,全部打开冷风阀门,开启或增大增湿塔喷水。停止配料站相关料仓供料。 3.5 故障停窑后磨机维持运行的操作 鉴于大部份生产厂窑的产量受生料供应的影响较大,为延长磨的运转时间,停窑后可维持磨的运行。当窑系统故障停机时,由于热风量骤然减小,这时应及时打开冷风阀门,适当减小EP风机挡板开度,停止喷水系统,关闭旁路风阀门,大幅度减小磨机喂料量到250~300t/h左右,从而保证磨机状况稳定。为防止进入窑尾高温风机气流温度过高,可适当打开高温风机入口冷风阀,高温风机入口挡板可根据风机出口温度和出磨温度进行由小到大调节。保证高温风机入口温度在450°C以下,出磨温度高于40°C。当窑系统故障恢复投料时,应做好准备,及时调整,避免投料时突然增大的热风对磨机的冲击。即:在投料前,可稍增大磨机喂料量,控制较高料层厚度,窑系统投料动风时,迅速增大磨机喂料量和入磨皮带速度,保证磨内物料量的稳定,并且根据热风量,逐渐开启喷水系统,关小冷风阀门。 3.6 注意事项 3.6.1当磨机运转中有不明原因振动跳停,应进磨检查确认,并且密切关注磨机密封压力,减速机12个阀块径向压力,料层和主电机电流。如果出现异常大范围波动和报警应立即停磨检查有关设备和磨内部状况,确保设备安全运行。 3.6.2加强系统的密封堵漏,系统漏风不仅对磨机的稳定运行,而且对磨机的产量影响非常之大。尤其是电收尘拉链机,风管法兰联接处、三通闸阀等。 3.6.3 起磨过程中注意事项: 由于MLS型立磨没有升辊机构,没有在线调压手段,主要靠辅传布料,借助主、辅传扭力差启动。因此在起磨过程中应注意如下事项。 l 在起动磨机前应对磨内料床厚度做祥细了解,决定在辅传起动后主传起动前多少秒起动磨机喂料系统,进行喂料。也就是说在主传起动时料床要有均匀的料缓冲层,减小主传起动时的振动。主传起动时的料层厚度一般应控制在130-190mm为好。 l 在起动辅传前应对磨机进行烘烤,冷磨烘磨应分为二阶段升温,一阶段出磨温度60℃以下,应注意升温的节奏要尽量慢;二阶段60℃以上,升温节奏可以快一点,但应注意磨机出口温度不要超过130℃。 l 起动磨辅传布料时,可提前拉风至正常操作用风量的85%,等主传起动后随时根据主传电机功率或电流进行调整。 l 调整料床厚度一般采用如下办法:应急提高或降低入磨皮带速度(如料床短时波动);提高或降低选粉装置的转速,此手段主要是调整料床上细料的比例增加或减少料床厚度;降低或提高磨机主排风机的风量,此手段既可调整细料量又可调整吐渣量,既减小风量可增加料床厚度,反之亦然。 l 当磨机三次起动失败后,一定进行料床检查,如果料床超过230mm,则应进行现场排料,同时补充新鲜物料填充料床,等主电机准许起动时再次开机。 l 对磨机异常振动跳停时首先应检查机械原因,操作员应入磨检查判断辊是否在正常轨道,也就是磨辊是否上偏和下偏。如果辊不在正常轨道则应现场进行用辅传调偏工作。 l 当入磨物料异常干燥时,应加大磨内喷水量并合理调整增湿塔的喷水量。以便进一步稳定料床。 l 当磨工况稳定后,一般先加大风量,随即加料,边观察主电机电流和料层厚度。 l 停磨时应先降低选粉机转速至正常的60%后保持3分钟,再减少抽风量。 总之,MLS型立磨操作时应注意配置合适的料气比,既不要出现“饱磨”现象(料床细料太多),也不要出现“空磨”现象(即料床太薄),随时注意主电机电流变化,随时修正磨机抽风量及选粉机转速。
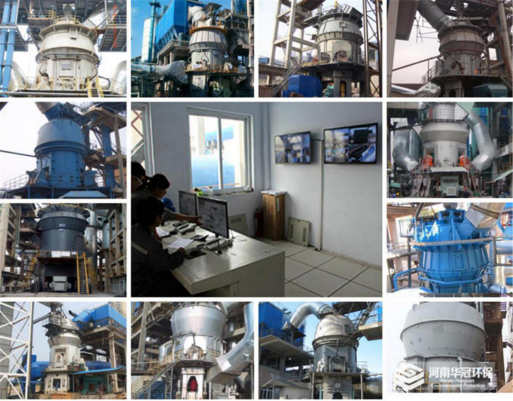
河南华冠环保科技有限公司专业致力于废弃物处理、资源再利用、土壤修复,土壤改良剂行业,生产的立式磨机运转率可提高10%以上,产量提高5%~10%,能耗降低20%左右,产能达到50-3000t/d,更加节能环保。如有需求,可直接咨询18637113703(微信同号),华冠环保科技公司为您竭诚服务,随时欢迎前来参观! 专业售后服务!
氧化锌生产线 回转窑、烘干机 高岭土生产线 冷却机、预热器 活性石灰生产线 除尘器、脱硫塔 氧化镁生产线 白云石、菱镁矿 滑石回转窑 球磨机、棒磨机 铝矾土生产线 立窑、回转窑 土壤改良剂生产线 钾肥、有机肥 固、危废处理回转窑 污染土修复、污泥陶粒 破碎机、立式磨机、皮带输送机、提升机 给料机、计量称、包装机、燃烧系统 |