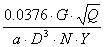|
活性石灰的煅烧设备第五章、活性石灰的煅烧设备
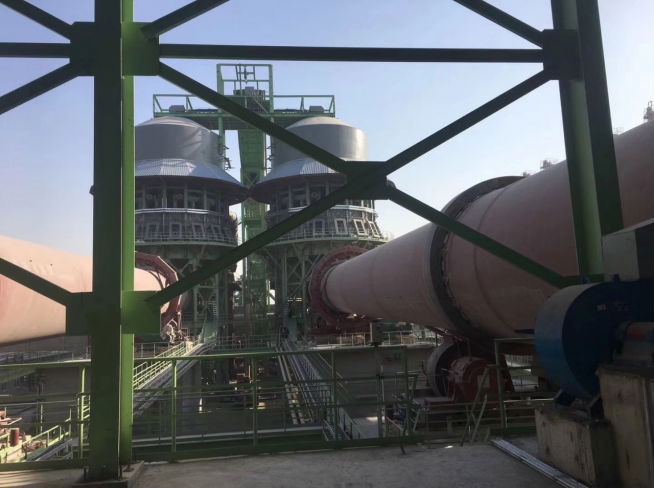
活性石灰的煅烧过程,是指石灰石必须要经过一套合适的容器、一定的过程、一定的温度(热量)和时间,才能够完成向石灰的转化。 根据活性石灰的煅烧原理和传热方式的需要,活性石灰的煅烧过程,不是由某一单独的设备能够完成的。它应该是由一套系统化的设备组成的煅烧设备。如:70年代引进的KM回转窑设备,它是由竖式预热器、回转窑、竖式冷却器三大容器,排烟机、除尘器、燃烧器系统三大设备组成的活性石灰煅烧系统。 随着石灰煅烧技术的发展和需要,用来煅烧冶金炉料的窑炉很多,而用作煅烧活性石灰的窑炉型式也愈来愈多,其中,一般常见的有: a、 竖式预热器和竖式冷却器的回转窑 b、 带炉篦子式回转窑 c、 冷却筒式回转窑 d、 新型竖窑 e、 双(套)筒竖窑 f、 并流蓄热式竖窑 g、 逆流筒机械化混料立窑 h、 旋转炉床窑 i、 沸腾层窑 j、 四行程煅烧炉 虽然,在不同型式的窑炉(包括一般型式的普通窑炉)上,都可以用来煅烧石灰或活性石灰。但是,在冶金行业中,特别是在大工业生产中,回转窑仍然是一种较为常见的、被广泛使用的煅烧窑炉。因为,它即可以用来煅烧耐火材料,又可以用来煅烧冶金炉料,水泥熟料等。 回转窑,是一种可以旋转的窑炉。按其煅烧工艺划分:有湿法、半干法和干法生产工艺。按煅烧性质划分:湿法以生产水泥为主,干法以生产石灰为主,而界于湿法和干法之间的半干法,是将原料破碎后,成球再煅烧,它则以生产耐火材料为主。 在煅烧活性石灰的回转窑中,窑型是各有不同的。如: a、带竖式预热器和竖式冷却器的回转窑 b、带炉篦子式的回转窑 c、带冷却筒式的回转窑。 这也就是说,回转窑按窑体特征划分,有窑型的不同。按窑内废气利用装置划分,则有预热装置的不同等。
一、回转窑 1) 设计与材质 对于一套回转窑系统的选型与设计,从工艺角度上讲,应该以注重掌握回转窑的热工特性为基础、结合它的热工特性去了解相关的回转窑知识。 在一套回转窑装置的设计内容中,首先应该考虑的是,回转窑与所要煅烧物质的相适应性。其中,物料衡算与热量衡算,是回转窑设计的基础。单位面积产量指标,是回转窑设计内容中重要的依据之一。 而回转窑的长度与内径之比(L/D),则更能反映回转窑的热工特性。由于回转窑筒体长度和直径对煅烧效果有直接的影响,存在着对流传热条件不同,低温传热效果不同等问题。 随着活性石灰煅烧工艺的发展,根据活性石灰产品的性质需要,在对煅烧活性石灰回转窑窑型的选用上,开始广泛地采用了以窑筒体长度较短、直径较大的窑型。 以1978年从德国克劳斯·马菲公司引进的,国内第一套带竖式预热器和竖式冷却器的回转窑为例:对回转窑筒体制造材质的选择,其钢板厚度约为20-40mm,编号为MRST37.2钢板为材料。窑筒体与大齿圈之间的连接是根据受热与膨胀的需要,采用弹簧钢板连接。 对窑体安装的基本条件,应根据设计要求,以窑体中心线与两个托轮的中心连线的夹角为60°时,为最佳状态。托轮组的数量,应考虑窑体的长度及窑筒体的材质要求而设置。 根据活性石灰产品的特性和煅烧的需要,在回转窑内不设置挡料圈,而是依靠窑两端的收口来保证料层厚度。物料在窑内的运动,则是通过窑体的安装斜度,在窑体的转动中,从高点向低点运动。窑体斜度通常是指:窑轴线的升高与窑长的比值,习惯上取窑斜线角α的正弦值Siaɑ,当窑体斜度为3 %时,其倾斜角为1°43‵。 物料在回转窑内的运动形式,是在不考虑物料颗粒在窑壁和料层内部的滑动和颗粒大小的影响时,物料随着窑体的回转,A点处的物料由于摩擦力的作用,沿窑壁慢慢上升。当物料表面与水平面形成的角度,等于物料的静止角时,则物料颗粒在重力的作用下,将沿着料层表面滑落下来。由于回转窑有一定的倾斜度,则原在A点处物料不会在落到原处,而是向前移动一段距离,落在C点处。然后由C点重新波动到D点,二次落到E点。如此不断前进,是物料在窑内运动的理想状态。 从煅烧工艺角度上要求,我们对与回转窑相关的基本技术性能的了解内容一般有: a、 填充系数 所谓填充系数是指:在煅烧过程中,物料在窑内占有的体积与窑内有效空间体积的比率被称之为填充系数或填充率。
计算式:K
1、K =
式中:0.0376 —— 特定系数 G —— 小时产量 Q —— 物料堆积角 a —— 窑体斜度 D —— 窑内径 N —— 窑转速 Y —— 物料容重
b、 回转窑筒体内表面积 回转窑筒体内表面积是指:回转窑筒体内,可与物料接触的,衬砖的表面面积。 计算式:F
F = π·Dί·L 式中:π —— 圆周率 Dί —— 窑内径 L —— 窑长 c、 窑体截面积 窑体截面积是指,回转窑筒体的某一截断面内,可与物料接触的衬砖表面面积。 计算式: S
S = π·R2
式中:π —— 圆周率 R2 —— 窑内径半径
d、单位面积产量指标 单位面积产量指标是指:回转窑在某一单位实际生产时间内,按窑体单位衬砖内表面积计的产品数量。单位为:kg/m2·h 计算式:A
A =
式中:Gη —— 小时产量 F —— 窑体内表面积
e、物料停留时间 T= T=移动时间(分钟min) L=窑厂(米m) N=窑速(每小时转速) D=窑内径(米m) S=窑的斜度%
2) 内衬材料 在带竖式预热器和竖式冷却器的回转窑中,由于煅烧特性的需要,在三大容器内分别砌筑着不同材质、不同类型的耐火材料。它们在煅烧过程中发挥着重要的耐热、隔热、传热作用。为此,结合热工工艺理念,应该对耐火材料有一个基本上的认识。 内衬材料,也就是耐火材料。所谓耐火材料,是指耐火度不低于1580℃的无机非金属耐火材料。 耐火材料在无荷重时抵抗高温作用的稳定性,即在高温无荷重条件下不熔融软化的性能。被称之为耐火度。它表示着耐火材料的基本性能。 如何区分耐火材料,按其主要成份的化学性质可分为:酸性、中性、碱性三大类。 —— 酸性耐火材料有:硅石质、粘土质。 —— 中性耐火材料有:高铝质、铬质、碳质。 —— 碱性耐火材料有:镁质、白云石。 在煅烧活性石灰的回转窑上,如何选择其内衬,即耐火材料材质的首要基础条件是,耐火材料应该满足工作条件的要求。 回转窑属于周期性加热窑炉,对内衬材质的使用一般有较低的热量要求。根据活性石灰的理化性质及煅烧要求,硅,酸质耐火材料一般是不用作窑衬的。这也就是说,在对煅烧石灰的回转窑内衬材质的选择上,不论是选用何种材质时,都必须要选择碱性或者是中性耐火材料。 在一般情况下,在对回转窑烧成带永久层衬砖采用粘土砖铺设时,是以即考虑了它的隔热保温效果,又考虑了投入的成本为依据的。 对回转窑烧成带耐火材料的选择,则应着重考虑到其燃烧温度较高,衬砖必须具有较高的耐火性能,并能抵抗碱性物资的侵蚀性能。因此,通常多采用镁铬质耐火材料进行砌筑。与此同时,随着耐火材料技术的发展,在回转窑烧成带内已较为广泛地使用了镁铝坚晶石 回转窑的进料端,因界于烧成和预热阶段之间,对耐火材料的选择,应着重于考虑,耐火材料应具有一定的耐火度和耐磨性,通常选用高铝质和粘土质衬砖。 而在回转窑的卸料(出口)处,由于存在着物料移动磨损大,温度变化快,物料温度高,二次风冲击大的特点。对衬砖要求有一定的耐火性能和抗热震性以及耐磨性,则以选用刚玉质或高铝质耐火材料砌筑为宜。这也就是说,对回转窑内耐火材料的选择内容中,应充分地考虑到它们的耐火度、高温荷重变形温度、高温体积稳定性、热震稳定性、抗渣性和真空性等高温使用性质。 近年来,随着耐火材料技术的发展,在活性石灰回转窑的进出料端,选用可塑浇注耐火材料的窑型也已日见成型。 3) 工作原理 带竖式预热器和竖式冷却器的回转窑的工作原理与其他类型的回转窑相同:为负压生产。 所谓压力,是指垂直作用于单位面积上的力。被称之为压强,简称为压力。正压是指高于大气压力的静压。负压是指小于大气压力的静压。 从化学角度讲,负压生产,更有利于石灰石的煅烧分解,因为CaCO3的分解是产生气体(CO2)的反应。它的操作原理为逆流操作。物料与气流以逆向形式对流运动。 根据回转窑的工作原理和操作原理,保证回转窑内气体流速的稳定和在理论概念上的适当增加,有利于窑内对流换热。 回转窑内气体流速的大小,一方面影响对流传热系数,进而影响传热速度,产量及热量消耗。另一方面,则影响窑内的飞灰生成量,进而影响原料的消耗量。当气体流速过大时,虽然传热速度提高了,但气体在窑内的停留时间也相应地减少了,其总体传热量被相应地减少了,也由此而造成了出窑气体温度的升高,增加了热耗。并且,过大的气体流速,必然又会造成窑内的飞灰量增多,因此,流速过大并不相宜。反之,气体流速过小时,窑内的产量会因传热效果不好而下降,热耗也会相应增大,因此也不合适。 在回转窑系统内,预热、煅烧、冷却三者之间的关系是相互影响,相互制约的。 物料在预热器内被预热的同时,要求具有一定比例的分解率,这是活性石灰产品在回转窑内完成煅烧的需要。分解率能表示物料被预热的质量。它对窑内的煅烧质量影响很大,有效的分解率,有利于提高和稳定预热温度。 具有良好分解率的石灰石进入回转窑后,很容易在高温作用下,完成分解而生成石灰。有助于提高助燃空气温度。 高质量的石灰与助燃空气(二次风)进行充分地热量交换,使燃料在燃烧时,能够得到高热空气(二次风)的助燃帮助,从而提高了燃料的燃烧质量。有效地保证了回转窑煅烧系统内温度的稳定,达到了提高热效率的目的。 根据活性石灰的煅烧机理和回转窑所具有的独特特点,活性石灰一般在回转窑内即可完成煅烧。因为,回转窑内的温度较其它窑炉易于掌握、调整和控制,受到煅烧的CaCO3能够得到较为均匀的热量。 石灰石在回转窑内呈翻动滚落运动,能够均匀地吸收火焰产生的辐射热而进行分解,同时,还具有吸硫、含硫量低,杂质少,活性度高,并能煅烧颗粒较小的石灰等优点。 4) 特点比较 对采用回转窑来煅烧活性石灰的工艺技术,与其它形式的窑炉进行比较时,回转窑的性能特点基本上体现在以下几个方面: a、回转窑在煅烧过程中,由于物料处于翻滚状态,受热均匀,燃烧装置温 度容易控制,煅烧质量好,石灰产品活性度可达350-400ml,而且石灰污染小,有利于获得高纯度石灰。 b、回转窑可以煅烧较小粒度的原料(5 mm以上即可),能够提高原料的利用率,且由于原料粒度较小(一般为20-50 mm),产品不需破碎即可直接用于转炉炼钢。 c、回转窑煅烧冶金或活性石灰,单位产品热耗约为5000kj/kg,比逆流单筒机械化混料立窑热耗低,但比并流蓄热式竖窑高15-30 %。 d、回转窑煅烧过程机械化程度较高,操作工艺易于控制,生产量大,适用于冶金、冶炼等大工业的需要。 e、回转窑煅烧系统机械设备多,重量大,因此,单位产品耗钢量较大,投资较高。 f、回转窑系统设备占地面积大,比并流蓄热式竖窑单位产品耗钢量大3-5倍,投资高出50-80 %,占地面积高出1倍。 g、物料在回转窑内磨损大,产品粉末多,对原料强度有一定要求,有的原料在竖窑中煅烧可得到较好的块度石灰,而在回转窑中煅烧则可能产生大量粉末,成品率低。
5) 回转窑本体 技术指标,以德国KM回转窑和国产回转窑为例: a、KM窑: 窑筒体长度: 44m 筒体直径: 外径 Φ4.2m 内径 Φ3.7m 支撑装置:(托轮组) 2组 窑体斜度: 3 %、1.718° 产能: 600 t /G b、国产回转窑:图三 窑筒体长度: 50 m 筒体直径: 外径 Φ4.2m 内径 Φ 3.7m 支撑装置:(托轮组) 3组 窑体斜度: 3 %、1.718° 产能: 550 t/G 托轮宽: 0.8m 托轮直径: Φ1.5m 轮带宽: 0.75m 轮带直径: 5.2m 挡轮直径: Φ1.1m 大齿圈宽度: 0.6m 齿数: 156齿 模数: 40 小齿轮宽度: 0.65m 齿数: 23齿 模数: 40 窑头下料口护口铁: 45块 窑尾压料板: 30块 窑尾密封圈形式: 勺式密封圈 窑尾密封圈弹簧挂钩:30根
二、竖式预热器 竖式预热器,是活性石灰回转窑系统中重要的组成设备之一。是活性石灰产品煅烧过程中最具有热工特性的加热容器,它是众多预热装置中的一个种类。在带预热装置的回转窑系统中常见的预热装置有:旋风式预热器、竖式预热器、炉篦子预热器等。 在KM回转窑上,竖式预热器系统主要由顶部储料仓,加料装置,预热器筒体,烟道,液压推杆系统,加料室,旁通烟道等组成。 竖式预热器的外形特征一般有圆筒型、正方型、多边型。外壳为金属材料制成,内部衬有各种耐火砖或其他耐火材料。与器内中心之间筑有物料停留的环形料室,器内中心设有较大的气流流动空间室,底部设有一个由耐火材料砌成的通向加料室的空心圆筒,原料经过预热器顶部的贮料仓,被均匀地分布到器内的环形通道内。 从回转窑尾部来的热烟气,在排烟机抽力的作用下,由竖式预热器底部的空心圆筒进入预热器。与堆积在环形截面内的原料(石灰石)接触并穿透物料,将原料逐渐预热。这个加热的过程是至上而下进行的,时间一般在120分钟左右。 经预热加热后的原料,由设置在预热器下部、筒体周围的数个液压推杆(或液压推料活塞)装置间断、依次地推入到预热器底部的加料室内。物料落入加料室后,通过加料室内砌筑的耐火材料产生的自然滑坡滑落至回转窑内,在回转窑的转动作用下,不断地向前移动并进行煅烧。 在带竖式预热器和竖式冷却器的回转窑中,竖式预热器在完成了原料预热工作的同时,又完成了部份物料的前期分解工作。这也就是在带竖式预热器的回转窑上煅烧活性石灰概念中所指的分解率。这个分解过程最明显地表现出了它在利用废气余热并使物料具备了煅烧前的分解状态的优越性。为活性石灰的快烧提供了有效的保证。 由此可以认为:竖式预热器装置在煅烧概念中所表现出来的最大的热工性能的特点是,它的热量交换过程,在实际意义上起到了对物料的预热加热和部份分解同时并举的作用。使石灰原料提前完成了高温煅烧前的分解准备工作。
KM回转窑竖式预热器技术指标: 预热器全高: 36.15m 预热器高度: 12m 预热器有效高度: 3.5m 筒体直径: Φ10m 环形截面出口直径: Φ9m 环形截面内口直径: Φ7m 预热器出口宽度: 2.6m 环形切面积: 25.12m 物料预热有效高度: 2.2m 物料停留时间: 2 h 上锥体角度: 45° 预热器容积: 60m3 (25.12×2.2 = 60) 环形截面宽度: 1m 上部人孔: 12个 Φ400mm 下部人孔: 12个 Φ700mm 观察孔: 24个 Φ120mm 液压推杆: 12个 液压推杆全行程: 60mm 储料量: 96 t (60×1.6=96) 衬砖厚度: 500mm 衬砖材质: 粘土,高铝、浇注料 烟道出口: 2个 加料室外形尺寸: KM回转窑竖式预热器有效环形切面积: S
S =( 式中:π= 圆周率 P2 = 筒体直径半径
KM回转窑竖式预热器有效体积: Q
Q = S·H 式中:S = 环形切面积 H = 物料有效预热高度 根据竖式预热器在回转窑系统中的位置,以及回转窑的工作原理。竖式预热器为负压工作原理。传热方式以对流传热的方式进行,物料与热气流呈对流形式运动。 当原料进入预热器时,为防止冷空气在负压作用下进入预热器内,对原料的进口,必须采取有效的密封措施。这是为了保证预热器内,热量的有效利用和物料的预热效果。 物料在预热器内的预热质量,通常是以设在预热器底部的加料室(窑尾)温度为标准。所谓的窑尾温度是指:设在加料室侧壁上的热电偶温度计所检测到的,包括火焰辐射和气流的温度。它即是反映物料进入回转窑时的可烧成温度,又是反馈物料预热程度的最终温度。 但是,对竖式预热器来说,能够真正反映物料预热效果的有效温度,是预热器顶部出口温度的高低。对这一点温度的控制,实际上要比对回转窑尾部温度的掌握更为重要。 物料在预热器内完成了预热和预分解后,如何被卸入到回转窑内,在竖式预热器上,通常采用的是以液压推杆装置为动力,将物料推出预热器。经中心圆筒,落入加料室,通过加料室的自然斜坡滑入回转窑内。 液压推杆系统,是由动力源(电机)、柱塞泵、油箱、管线、推杆、推头等设备组成的。液压油被加压后,产生液压力,使推杆前后移动。推动设在预热器倒料箱内的钢制推头,将物料推入加料室内。 由于液压推杆装置在回转窑系统中占有很重要的位置,对生产操作者来说,能了解一下液压的基本原理,是很有必要的。那么,什么是液压? 它的理论概念是:以液体为工作介质来传动能量的一种方式。 它的认识概念是:将液压力转变为机械力。 它的使用概念是,利用液压油的力代替机械力。 而液压的特点是:能无级变速,能遥控运转,能实现间歇和连续工作,运转无噪音,力大(每cm2可达380kg力)。 液压传动的工作原理是,由电动机旋转产生的机械能经过油泵转换为液压能,然后通过油管输送到推杆油缸,转换为直线运动的机械能,实现被动物的动作。 在此之中,用以增加液体的压力,并能使之产生流动的机械,通常被称之为泵。而在种类众多形式各异的泵中,用以对推杆装置产生动力的泵,多以柱塞泵为主。 当物料在机械力的作用下,被卸出预热器后,进入到预热器与回转窑之间的加料室内。加料室是预热器系统的配套装置,物料在加料室的运动,是利用加料室的设计倾斜面向回转窑内自然滑落。 加料室,是回转窑内的热气流通向预热器的维一通道,也是传热方式的转换点。根据回转窑的特点,在这个装置上,设有回转窑终端温度测点,窑尾(加料室)温度和窑尾(加料室)压力测试点。 窑尾温度,是反映燃料燃烧状态和煅烧物料过程热量聚积程度特定的温度取点,以℃单位反馈表示。 窑尾压力,是反映回转窑的工作原理——负压生产及气流运动的重要检测点和反馈点。 所以说,加料室,即是回转窑系统物料煅烧状态的转折点,又是用于衡量和帮助控制煅烧状态的重要检测位置。 随着回转窑煅烧工艺的不断改进,竖式预热器的本体从结构上已经发生了很大的改变。液压推杆装置的形式由坐壁式改变成挂壁式,增加了推杆的推力,减少了占地面积。而向预热器内的加料方式、透气形式也发生了重大改变。加料方式由早期的2m3料槽交叉对角机械加料,改变为料管式集中直接加料。 近年来,随着设备性能的改变及煅烧方式进一步的改进与完善,预热器的加料方式在已完成了由机械加料向料管式直接加料改进后,又开始了向对应料槽分管式加料、烟道对应料槽分管式透气排风的改进。从而在很大的程度上解决了预热器开窑加料过程中的偏料问题,同时也改善了预热器内的通风透气环境。 竖式预热器发生结构改进的过程,在保持了原有的特点和优点的基础上,进一步地开拓了回转窑的生产工艺向小颗粒料煅烧及进一步提高生产量的空间和途径。 三、竖式冷却器 竖式冷却器是由冷却器筒体、风帽、灯笼齿轮、二次风机、卸料阀等装置组成的回转窑系统主体设备,为三大容器之一。 竖式冷却器不同于一般的冷却筒或冷却机。它的冷却方式在于:物料进入冷却器后,逐渐地堆积在风帽周围,在二次风的强制作用下,空气快速穿透料层,在较短的时间内,带走高温熟料中所含的热量,物料被强制冷却。 利用竖式冷却器来冷却石灰熟料的主要目的是:根据活性石灰快烧急冷的特点需要,防止石灰熟料在出窑后的高温作用下继续反应,发生晶体长大而改变活性性能。利于高产快出、输送储存。通过物料余热的快速转换,获得较高质量的高热助然空气。 竖式冷却器的基本工作原理是,出窑后的石灰熟料进入冷却器后,散落堆积在风帽周围。由设置在冷却器底部的金属倒圆锥体,将石灰熟料聚拢在圆盘上,堆积成下部为圆柱体,上部为圆锥体,具有一定的堆积高度并能够盖住风帽的料堆。 停滞在冷却器内的高热石灰熟料,经过固定在圆盘对应角平面内的两个刮板,在灯笼齿轮的带动下旋转,将物料自下而上,与逆流而来的冷却风进行热量交换后,被刮入圆盘下的溜槽,由星形或格式卸料机卸出。 由于竖式冷却器采用的是强制机械送风的冷却方式。通过强制送风,达到快速冷却物料、获取高热助燃空气的目的。在其工作原理上,形成了与冷却筒或其它形式的,不需要强制送风的冷却装置所不同的,以正压方式运作的工作原理。 由于竖式冷却器的工作原理所至,它在与回转窑的运作关系中,因抽力(负压)和吹力(正压)产生的气流会在容器的某一个位置相交,形成流动过程中正负压力之间的交汇点——零压点。. 这个零压点在活性石灰回转窑上所处的位置一般是指在回转窑出料端的下方、冷却器的上方,物料即将进入冷却器的位置。 所谓正压、零压和负压是指:回转窑系统内的压力与外界大气压力相比较而言的。 将竖式冷却器和其它类型的冷却设备、特别是冷却筒装置进行比较。竖式冷却器的优点还在于: a、减少了石灰熟料在冷却过程中的二次磨损,石灰熟料呈整体移动状态完成冷却并卸出。 a、 缩短了冷却时间,石灰熟料的冷却过程约为40分钟,出料温度<100℃。 b、 快速提高了二次风温度,风温>600℃。 其中最为重要的是,它有效地保证了石灰的性能和理化指标。同时,它还具有,占地面积小,设备集中,便于维护的特点。 随着石灰煅烧技术的发展和煅烧设备的改进与完善。近年来、竖式冷却器的型式结构都发生了重大的改变。已成型多年的圆形筒体,被改变成正方形筒体。内部结构由一套中心风帽改变为一套中心风帽,围绕中心风帽呈对角分设四个储料室、各内设风帽的分料冷却模式。二次风通道由单路吹进改为双路进入冷却器,对物料形成一、二次冷却。 出料方式的改进,从根本上改变了物料被卸出时的掉落和碰撞现象。用振动给料机取代格式卸料阀,分室卸料。易于掌握出料温度,减少异物对机械的卡阻。 与此同时,出料方式的改进,又在很大程度上收到了减少物料卸出时的粉尘飞扬,提高除尘效果,改善生产环境的效果。
1、KM回转窑竖式冷却器技术指标: 全高: 13.2m 冷却器高度: 2.7m 物料冷却有效高度: 2.3m 筒体直径、外径: Φ4.45m 砌砖后直径 、内径: Φ3.55m 砌砖厚度: 0.5m 衬砖材质: 粘土 容积: 20.6m3 有效容积: 17.1m3 贮料高度: 2.3—2.5m 贮料量: 20 t 物料停留时间: 30-40min 进料温度: 1150+50℃ 出料温度: ﹤100℃ 二次风温度: 600-750℃ 风帽层数: 4层 风帽高度: 2.84m 距漏料斗高: 0.35m
2、竖式冷却器系统主要设备技术指标 a、直接启动式二次风机: 功率: 132 kw 电压: 380 v 电流: 转速: 全压: 风量: 32000m3/ h 介质温度: 20℃ 介质密度: 1.2 kg/m3
b、变频式二次风机 功率: 160 kw 电压: 380 v 电流: 300 A 最大转速: 990 rpm /min 变频转速范围: 350-990 rpm /min 全压: 6728 pa 风量: 58213 m3/h 介质温度: 20℃ 介质密度: 1.2 kg/m3 工作方式: 直接启动/变频启动
四、燃烧系统 在用于煅烧活性石灰的回转窑上的燃烧系统,一般由燃料供给系统、一次空气风机、点火系统、燃烧器(烧嘴)和控制系统等组成的,具有实际使用性、安全性的供热设备。
一、燃烧器 燃烧器,俗称烧嘴,是回转窑系统主要的组成设备之一。它是由系统设备组成的,其构造、性能各不相同,可使用不同燃料的燃烧装置。通常,对一套燃烧器装置选用的基本依据是: 1、 与所选用能源介质的可适用性。 2、 与所选用煅烧设备(回转窑)的可配套性。 3、 满足燃烧和煅烧需要的可调节性。 用于回转窑的燃烧器(烧嘴)装置,根据所选燃料的不同,在结构、性能等方面都具有各不相同的特点。烧嘴的种类品然很多,但是,无论在什么条件下,它们都应具备,当燃料喷出烧嘴并开始产生燃烧时,能够形成火焰形状的基本特征。 不同的烧嘴产生的火焰形状是不同的。其原因在于,它应以满足回转窑的性能和被煅烧物质的要求为基础而形成所需要的火焰形状。如长火焰、短火焰、宽火焰、窄火焰等不同的火焰特征。 为此,对一套燃烧器性能了解掌握的同时,对火焰的概念也应有一个基本的认识。 一座回转窑的运作状态如何,在很大的程度上要取决于燃烧器(烧嘴)的工作性能。物料被煅烧的程度取决于物料所需要得到的温度。而温度的高低,来源于燃料煅烧所产生的热量及传热效果。传热的过程,必须要有达到理想温度的热气流。而热气流温度高低的具体表现则来源于火焰形状,燃烧状态所产生的温度的影响。 能够影响火焰形状的因素很多。例如,烧嘴结构、燃料性质、窑长、内径、空气配置、通风状态等。 火焰形状的最基本特征一般表现在,火焰展开过程中所具有的长度和宽度。而火焰延伸的理想位置通常是指,在火焰稍微指向料面的时候,这是火焰与物料发生最佳热量交换的位置。
二、燃料供给系统 对煅烧活性石灰的燃料选择,是以满足产品的理化性质要求和工业生产过程燃料供给能力及产品产出过程的价值比较为基本条件的。 通过比较和实践的结果表明,在有条件的情况下,选用低压焦炉煤气为燃料,是较为合理的首要选择。而以低压焦炉煤气与高炉煤气或转炉等煤气混合使用时,是利用能源,节约能源的经济选择。 在选用单体或组合体的使用中,煤气的供给方式一般有两种形式: 1、管网压力输送:煤气产出后,经过回收过程的一次加压,脱硫处理后的二次加压,利用该压力通过管网直接送入烧嘴。 4、 煤气至烧嘴之间增设动力增压设备,也就是通过特定的煤气加压机进行再次加压<三次加压>后送入烧嘴。 总之,在对燃料供给方式的选择上,应根据燃烧器的性能及配置要求关系来选择和确定。
三、一次空气风机 根据回转窑系统烧嘴装置对燃料燃烧的特性要求,一次空气风机(又称一次风机),是燃烧器系统中最为重要的配套设备。由它产生的一次风的主要作用是:使燃料在燃烧时形成理想的火焰形状。帮助燃料完成更为充分地燃烧和有效的传递热量。 一次风通过烧嘴时的形式,在无论选用何种类型的烧嘴时,为了达到其帮助燃料燃烧形成有效的火焰形状的目的,都应由轴向空气通道,径向空气通道组成的送风模式组成。或者是,必须具有最为基本的轴向空气通路,并从烧嘴的外层分别向中心端设置分布。 根据烧嘴装置上一次空气的配置,各通路的基本作用在于,轴向空气帮助形成有效的火焰长度。径向空气则帮助形成火焰宽度。
四、点火系统 任何一套燃烧器装置在使燃料发生燃烧的初期,都要经过火种的引燃程序。一般用来表现烧嘴点火的最为简捷的方式,是由人工将点燃的火把置于到烧嘴的下端,当燃料喷出烧嘴时,使燃料点燃并产生燃烧。但是,这种点火方式往往是不可靠不安全的。 为了保证燃料点火的质量,若在烧嘴装置中,配置可自动按程序进行自动的点火系统(点火烧嘴),则能够实现可自动控制、运作,准确、可靠的点火程序和达到安全点火的目的。
五、燃烧控制系统 根据烧嘴性能结构的不同,它的控制程序和手段也不尽相同。但是,在对任何一套烧嘴进行控制的内容中,都必须要基本地体现出,保证烧嘴装置的点火、着火、燃烧、运作、停火等相关的程序具有相互的关联性、联动性和稳定性。总之,在对烧嘴装置进行控制时,最为重要的目的是要保证全部运作过程的安全性。 在对烧嘴的控制内容中,最能体现其安全保证的环节是对燃烧系统的连锁性能。这个连锁的方式通常表现在电器、机械、计控、阀组等设备之间相互的保护制约关系。 它们之间存在的连锁的作用是,当联动中的系统设备某一处或某一点发生故障时,它能够促使其它的设备(上道工序)停止或不能开启。只有待故障排除后,系统才能运转。起到保险作用,防止人身、设备事故的发生。也就是说,连锁的作用是为了保证安全。 总之,控制的手段,是保证运作程序的联动性。用来衡量燃料燃烧控制手段的标准是,保证燃料顺利的输送和运作的持续性、稳定性、安全性以及操作的灵活性、准确性。
六、排烟机 排烟机之所以在回转窑系统中占有着非常重要的位置,从煅烧工艺角度上衡量,它通常被称其为回转窑系统的心脏。因为,它是回转窑生产原理产生的根本所在。 排烟机的作用在于,排出回转窑系统内的废余气体。形成回转窑系统内的负压状态和良好的通风环境,引导热量进行有效的传递和交换。保持窑内稳定的热工制度和各种气体成分的相对稳定性。 排烟机,在回转窑或其它不同类型的窑炉上,又常常被称为引风机,排风机,高压风机或高温风机,但其作用和原理是一至的。 所谓排烟机,它是一种功率较大的传动动力机械。电动机带动叶轮或涡轮(鼓风机)旋转,完成排风。 回转窑对排烟机的基本要求是,它应具备对整个煅烧工艺系统所需要的排风(烟)速度、数量和可变能力。 为此,一台排烟机的排量控制装置通常有,在排烟机前端(入口处)设置闸板、翻板(风门)或改变电动机转速等调节控制风量的方式。 同时,因机械原因,排烟机在运作过程中,有控制进口上限温度及常温状态时低速运行的基本要求。 排烟机装置在回转窑系统的配置中,属于大功率,高转速,高温,持续运转型设备。对风机的使用有较高的要求。对风机轴承的选用,一般有滑动轴承或滚动轴承两种。它们除却在运行中有较高的润滑要求外,对其轴承可承受的温度,也是视其性质的不同而有明确的要求的。 其中,滑动轴承可承受的温度上限为70℃,滚动轴承可承受的温度上限为80℃。 KM回转窑排烟机技术性能: 1、主电机 功率:600 kw 电压:570 v 电流:1116 A 转速:1500 rpm / min 调速范围:300~1500 rpm / min 调节方式:永磁直流测速发电机
2、冷风机 功率:7.5 kw 电压:380 v 电流:15 A 转速:2900 rpm / min 风量:10580 m3/h
3、鼓风机 风量:82000 m3/h 压力:-850 mmH2O 温度:< 270 ℃
七、静电除尘器 在利用回转窑生产活性石灰的过程中,由于回转窑的转动和排烟机产生的负压抽力的影响,大量的石灰粉末必须要通过预热器的出口烟道排除。由此会而严重地污染环境。为此,在回转窑上或者其他生产含有粉尘性质产品的炉窑上,都应设置具有实际除(收)尘效果的收尘设备。 根据回转窑或不同类型的窑炉生产工艺和产品性质的不同,常用的除尘设备有: 1、 降尘室:利用重力作用使粉尘沉降。 2、 旋风除尘器:利用气流回旋运动所产生的折流而引起的惯性力使粉尘达到分离沉降。 3、 惯性收尘器:利用气流在设备中华折流而引起的惯性力来达到粉尘的分离沉降。 4、 袋式收尘器:使气流通过过滤的方法而净化。 5、 水收尘器:用喷出的水流使粉尘浸润而沉降。 6、 电收尘器:使粉尘带电荷向带相反电荷的电极上移动而分离。 在带竖式预热器和竖式冷却器的回转窑上,通常采用的收尘设备多以静电除尘器或袋式收尘器为主。其中,以静电除尘器居多,因为它具有:收尘效率高、阻力损失小、能处理高温烟气、处理烟气量、能捕集腐蚀性很强的物质、日常运行造价低、对不同粒径的烟尘有分类捕集作用等优点。 静电除尘器,是一种性能优良的收尘装置。因为它具有吸尘效率高,能量消耗少,可以处理高温和有腐蚀性气体,操作过程可以完全实现自动化控制等优点。特别适用于大工业冶炼生产行业和具有高浓度粉尘性炉窑系统的配套使用。 静电除尘器的工作原理在于:在两个曲率半径相差较大的金属导板(阳极和阴极)上,通过将低压交流电源向高压直流电源的转换,产生并维持一个足以使气体电离的静电场所。 由于阴阳极导板之间有空气存在,电流是不能通过的,导板之间亦是不导电的。但是,当电压被增大到某一程度时,两个极板间的空气便会发生电离作用。使气体分子分成带正电荷和负电荷的离子,这时,空气便开始发生了导电现象。 随着电压的不断增大,气体离子化程度愈大,通过的电流愈多。当电压加大至一定程度时,产生的离子更多,电流强度会急增。当达到或超过某一程度时,便产生出火花。在靠近导线处产生电晕放电时,该处的空气电离产生正负离子,分别向相反的电极移动。在移动过程中,又使中性分子的粉尘带有电荷,随同气体向电极移动。由此,粉尘被电极所吸住,便起到了吸尘(收尘)作用。 与此同时,静电除尘器装置在使用的过程中,在于优点的共存中,亦还必然地存在着不易适应操作条件的变化,应用范围受粉尘比电阻的限制,不能捕集有害气体,受含尘浓度影响,制造、安装和操作水平要求较高,钢材消耗量大,一次性投资高等缺点。 随着生产工艺的改进和需要,近年来,在收尘器的种类中,一种袋式除尘器已在回转窑上逐渐地得到了广泛的使用。
河南华冠环保科技有限公司在国内有50余条大大小小活性石灰生产线回转窑生产线业绩,处理量有50-1000吨每天产能,回转窑规格从φ1.6---φ4.8米,长度32米--68米的。在国内安钢、舞钢、日照钢铁、唐山、邯郸、成都、有大量成功案例,可技术转让,可出售设备,产品。 河南华冠环保科技有限公司专业致力于环保、资源再利用、氧化钙及氧化钙深加工、氢氧化钙、轻质碳酸钙生产的回转窑运转率可提高10%以上,产量提高30%,能耗降低20%左右,产能达到50-1000t/d,更加节能环保。如有需求,可直接咨询18637113703(微信同号),华冠环保科技公司为您竭诚服务,随时欢迎前来参观!
专业售后服务!
氧化锌生产线 回转窑、烘干机 高岭土生产线 冷却机、预热器 活性石灰生产线 除尘器、脱硫塔 氧化镁生产线 白云石、菱镁矿 滑石回转窑 球磨机、棒磨机 铝矾土生产线 立窑、回转窑 土壤改良剂生产线 钾肥、有机肥 固、危废处理回转窑 污染土修复、污泥陶粒 破碎机、立式磨机、皮带输送机、提升机 给料机、计量称、包装机、燃烧系统 上一篇活性石灰的煅烧介绍下一篇回转窑操作手册四--传热 |