|
立磨系统设备立磨系统设备 一 减速机润滑装置: 一).结构特点: 立磨减速机润滑站在磨机工作中起到润滑,冷却主减速机和轴承。同时对止推滑块产生主油压,形成油膜,减小磨盘与减速机之间的磨檫。 润滑系统包括齿轮箱中的油池,预热回路,低压回路,过滤器,冷却水循环系统和高压系统。 1.预热电路包括一个泵(M01),当油温低于31度,油先通过预热装置(E01),随后进入齿轮上的(包括所有的齿轮啮合处与轴承)各润滑点,当油温超过31度,预热回路停止工作。 2.低压回路包括一个低压泵(M02),当油温超过20度,低压泵从油池中吸出油液,送入齿轮上的不同润滑点(包括所有齿轮啮合部位和轴承),同时将油提供给高压回路。 3.高压回路包括四个高压泵(M03,M04,M05,M06),可以将油挤入相应轴承上的润滑点。 4. 润滑回路中设有过滤器清洁油液和冷却水系统以在需要时降低油温。 二).操作模式: 1.中控模式: 在这样的模式下,设备由中控控制,意味着设备的启动、停止、调节由中控控制,中控模式是最常用的模式,系统正常状态时一般启动即处于这样的状态,当现场测试没有选中时,系统也自动的回到这个状态。 2.现场控制模式: 在这样的模式下,系统由现场控制面板控制,这样的模式只有在“现场许可”和“连锁正常”信号存在的情况下才能选中,此时在其后显示“现场控制允许”的文本信息。在这种模式下开的设备,消除“现场允许”信号后,可以不停机切换到中控模式。 3.现场检修模式: 这样的模式下,润滑站部分试机才能进行,这样的模式只有在“现场许可”信号存在的情况下才能选中,选中后,“现场测试允许”信息将在现场测试键后显示出来。 选择模式将在触摸屏顶部菜单条中显示出来:CC-中控模式;LC-现场控制模式;LT-现场检修模式。 三).工作原理: 润滑系统的操作分为以下部分:预热系统的操作,润滑各轴承和齿轮啮合部位的低压回路与润滑齿轮部位的高压回路。 1.预热系统操作(在现场或中控控制模式): 预热系统可以在出油箱温度高于5度且系统中无报警时启动。启动命令发出后加热油泵(调节泵M01)30秒后启动,加热元件(加热器E01)启动开始加热,当油温超过31度,加热元件停止工作,延时30秒加热油泵停止。如果油温低于25度,此加热循环再次启动。 2.低压、高压油泵回路的操作(在现场和中控模式): 润滑齿轮部件启动条件:系统温度正常,出油箱油温高于31℃(低于20℃,粘滞现象严重),6号(B3T01)和12号(B4T01)止推滑块(指磨盘下的12个垫片)油温高于20℃,系统中没有报警信息。当启动命令发出后,低压泵启动60秒后高压泵启动。如果在运行中接受到停止命令,低、高压泵将延时60秒停止。如果系统运行中出现A2(A2:跳停,A1:警告)报警,低高压泵将立即跳停。 四).各类联锁参数: 1. 出油箱温度:5℃~31℃. 低于5℃时预热系统起动;低于25℃,加热器(E01)启动; 高于31℃时加热器停止. 2. 高压供油管压力(止推滑块(1#~12#)压力): 高压供油管压力 <0.5 bar 出止推滑块(1#~12#)压力低低报 高压供油管压力 >1.5 bar 出高压供油管压力高报预警 止推滑块(1#~12#)压力: 0.5 ~1.5 bar 3.低压供油管道流量: <280l/min流量低低报; <320l/min流量低报 4.低压供油管道温度:> 65℃润滑管道中油温高高报;>60℃润滑管道中油温高报 5.低压供油管道压力:<0.5bar低压润滑管道压力低低报 6.油池油温: 油池油温高高报:>80℃;油池温度高报>70℃ 7.相邻止推滑块报警(两个相邻推垫低压报警)及多止推滑块报警(四个或更多推垫低压报警): 止推滑块压力<0.5bar, 8.止推滑块(6#,12#)温度:75℃高报, 85℃高高报.正常范围20℃~75℃. 9.油位报警:轴承润滑中油位太低;油池中油位报警 10.温升保护:加热器温度>60℃. 11. 油池温度: 超过70度高报, 超过80度高高报. 12. 齿轮油中轴承油温度(输入端, 倾斜端: 超过70度高报, 超过80度高高报; 低于22度低报; 低于7度低低报. 13. 过滤器堵塞报警: >2bar. 14.超限:指各个测温点温度(PT_100)数值超出上限或下限. 15.信号中断:传感器PT_100输入条件中断 当出现高低限,与主机联锁条件将不会满足,主机跳停, S7_300控制系统就是根据以上条件编程,控制该润滑站的运行.
二.液压装置: 一) 结构特点: 液压系统的主要作用是维持磨辊压力在一定的范围内,并控制磨辊位置的上下运动。 液压系统包括液压泵部分(油箱、阀门和液压泵),3个液压控制气缸,和它们之间的连接件,油箱装有加热元件和一个循环泵以加热液压油到适合操作的温度,过滤网可以清洁油液,如果需要可以使用水冷系统。基于油箱上的温度测量器,加热循环系统可以从现场控制面板上操作,水冷热交换系统也可通过油箱上的温度传感器进行控制。液压泵通过阀门向液压缸供油,磨辊的研磨压力和位置由阀门的开关和油泵的动作控制。
二)液压装置的操作: 液压系统的操作分为两个部分:加热器的操作、液压系统的操作。 1.加热器的操作: 启动前,加热系统必须备妥,也就是系统中没有报警,当加热器的启动信号给出后,加热元件开始工作,油箱温度开始上升,当油箱温度大于1度,循环泵开启油循环开始,当油箱温度大于40度,加热器停止工作,当温度低于35度,加热器重新动作,当油箱温度超过温度上限时(看参数界面),水冷系统启动,阀门Y04(冷却水进水阀)动作,当温度到达下限时,Y04阀门停止,水冷系统停止。当油温低于1度,循环泵停止工作。 2.液压系统的操作: 启动前,液压系统必须备妥,也就是系统中无报警信息,且油箱温度大于17度,系统通电后Y03主调节阀门动作,系统如果失电阀门启动解除。磨机正常在磨辊抬起的状态下启动,以减少启动转矩。 提起磨辊: 当“抬起磨辊”命令发出,液压缸进油,液体压力增加,当压力低于下限1时,电磁阀Y01和Y02动作,磨辊抬起,当辊子达到顶端位置时,主电机即可启动 研磨控制: 当磨主电机和磨喂料系统正常运行,“开始研磨控制”命令给出(信号“抬起磨辊”消除),如果不是已经开启,液压泵启动,Y01和Y02电磁阀停止,将磨辊下降到磨盘上,研磨压力开始上升,当研磨压力达到设定值并且延迟时间到,信号“研磨正在运行”被送到中控系统。研磨压力保持在设定值通过以下方法:设定点周围是是个极限上下限设定值:P1、P2。P3、P4,当研磨压力达到设定值+P1,润滑泵停止,假如压力继续上升到+P3,Y2阀门动作,压力开始下降,当研磨压力低于设定值-P2,电磁阀Y2关闭,停止压力的下降,如果压力低于-P4,液压泵重新启动,开始工作。设定值可以在中控操作,或者在现场控制面板内的现场控制模式,P1、P2、P3、P4四个参数在现场控制面板内控制。
3.操作模式 可以选择三个不同的操作模式 中控模式 在种模式下,设备由中控控制,意味着设备的启动、停止、调节由中控控制,中控模式是最常用的模式,系统正常状态时一般启动后即处于这样的状态,当现场测试没有选中时,系统也自动的回到这个状态。 现场控制模式 在种模式下,系统由现场控制面板控制,这样的模式只有在“现场许可”信号存在的情况下才能选中,选中后,LOCAL CONTROL按钮将有绿光闪动。 现场检修模式 在种模式下,只能进行设备试机和液压系统的个别部分试机,这样的模式只有在“现场许可”信号存在的情况下才能选中,选中后,LOCAL TEST按钮将有绿光闪动。 选择模式将在现场触摸屏顶部菜单条中显示出来:CC-中控模式;LC-现场控制模式;LT-现场检修模式。
4.控制菜单 1)控制界面-现场控制液压部分 从现场控制液压部分界面,在现场控制模式中可有两项选择: 磨辊抬起:当系统准备启动,在START键上有绿点显示,当按下后,液压泵启动,当压力在下限1位时,电磁阀Y01和Y02动作,液压开始上升,磨辊开始提起,只要按钮时高亮,磨辊就保持在顶端位置,复位选择项,按下STOP按钮,磨辊将向磨盘放下, 碾磨控制:当传动装置运行,系统备妥,绿色光点在“ON”按钮上显示,碾磨压力控制可以启动,启动前,压力控制范围需要给定(参看FLS说明书),有绿色边框围绕的设定值图形棒显示设定点时可以调整的,设定值的范围可在3号参数界面检查,液压系统的上限和下限可以在4号参数界面中设定。按下ON按钮,碾磨压力开始上升,当系统压力处于设定范围,3号界面内设定的延时正常工作时,系统处于工作状态。在操作过程中,碾磨压力可以随时调整,复位系统,按下OFF按钮。 注意:控制系统是基于液压设定范围限制值,如果一个设定压力值不在允许范围内,它将被自动切换到最相近的值上,参看3号参数界面。 2)控制界面-现场控制加热器系统 当系统是在现场控制模式时,在2号控制界面,系统可以被启动和停止。在模拟图表中,此系统的状态是可见的,ON按钮上有绿点显示此程序可以选择,选择程序:按下ON按钮,只要按钮是高亮显示的,加热器系统将一直工作,复位选择:按下OFF按钮。 3)控制界面-中控更换油过滤器 从3号控制界面,如果过滤器堵塞并且系统在中控模式下可以停止润滑油泵,必须在1小时内重新打开,否则润滑部分和加热器部分将因为一个A2报警跳停,停止循环油泵必须满足下面两个条件:1、油箱堵塞;2、润滑系统处于中控模式。假如循环泵由于换过滤器停掉,它只能在控制界面中重新启动。
三)报警: 报警类型:A1=预警,A2=停机报警 A2报警: 00 A2A01X41 激活紧急停机程序,紧急停机 05 A2A01X45 数据传输报警,网络通讯故障 30 A2D07Z41到M02的进油阀关闭,主油阀关闭 31 A2M01C41时间超出循环泵停止时间,这个循环泵错误信息在润滑系统停机超过1小时以上出现 32 A2N01P01压力控制时间超过,压力超过极限5分钟 34 2D10L41油箱油位低于下限2位,油位低于下限2位 36 2N02T01油箱油温高于上限2位,高于60度 37 A2N02T01油箱油温低于下限4位,小于1度 38 A2N02T01油箱油温低于下限2位,小于15 度,液压系 统启动但油箱温度下降至15度以下 40 A2N02P01 磨辊压力低于下限2位,液压系统启动,但是磨辊压力仍然低于下限2位 43 A2D04P42气缸1蓄压大于最大值 44 A2D04P42气缸2蓄压大于最大值 45 A2D04P42气缸3蓄压大于最大值 46 A2D04P42气缸1蓄压小于最大值 47 A2D04P42气缸2蓄压小于最大值 48 A2D04P42气缸3蓄压小于最大值 50 A2M01C41 M01信号未备妥 51 A2M01C61返回错误M01,电机命令和返回信号错误 53 A2M02C41 M02信号未备妥 54 A2M02C61返回错误M02,电机命令和返回信号错误 56 A2E01C41 E01未备妥 57 A2E01C61返回错误E01,电机命令和返回信号错误 59 A2E02C41 E02未备妥 60 A2E02C61返回错误E02,电机命令和返回信号错误 62 A2N01P01如果回复相同信号,使N01P01超出范围(4-20mA±10%),错误信号给出 63 A2N02T01如果回复相同信号,使N02T01超出范围(4-20mA±10%),错误信号给出 64 A2B01L01如果回复相同信号,使B01L01超出范围(4-20mA±10%),错误信号给出 A1预警: 错误号码 错误信息描述 01 A1A01X42现场许可忽略,假如现场许可忽略选中,在许可界面中,将出现此信息 04 A1A01X44更换PLC电池 06 A1M01C41 循环泵停止,循环泵停止更换过滤器 07 A1D09L41油箱油位低于下限1位 08 A1D08P41 过滤器卡住 09 A1A01X45清空/放满油箱 11 *A1N01P01磨辊压力低于下限1位 12 *A1N01P01磨辊压力高于上限1位 14 A1N02T01油箱温度大于上限1位,大于55度 15 A1N02T01有限温度小于下限3位,小于5度 16 A1N02T01油箱温度在液压系统开启时低于17度 18 A1A01C68传动装置停止 20 A1E01C41,油箱温度低于40度,E01的MMC未备妥 21 A1E01C61返回错误E01油箱温度超过40度,并且命令给出后E1的返回MMc信号没有给出,或者E01的MMc返回信号给出但不是这个命令,发生报警。 22 A1E02C41 E02未备妥,如果油箱温度超过40度,且E02的MMC未备妥,发生报警 23 A1E02C61 E02返回错误,油箱温度超过40度,且命令给出后,E02的MMC的返回信号没有给出,或者,E02的MMC回复信号给出,但不是这个命令,发生报警。 限位报警值可在1号界面的参数内改变。
四)参数界面 1号参数界面-报警限值` 报警限值参数界面包括液压(液压系统的压力)限值的调整和料层厚度的调节,下面的给出数值是系统默认值, 液压下限1(A1预警)默认值50bar;液压下限2(A2报警)默认45bar; 液压上限(A1预警)默认值170bar; 料层厚度默认250mm。 料层厚度是指磨盘上的磨辊和处于顶端的磨辊之间的距离(注:为磨辊最高和最低点间距)。 2号参数界面-忽略中控信号 这个界面可以从中控忽略现场允许信号。现场允许忽略后,即使在中控没有现场允许信号的情况下,可以选择现场测试和现场控制模式。这可以在中控系统没有安装时进行系统测试和个体部分测试(可能意为单机和无复荷联动试车)。 3号参数界面-设置各点和参数 在此界面可以对液压系统进行相应调整。下面是出厂初始设定值:上限150bar;下限60bar;延时60sec。 4号参数界面-控制限值 此界面可以调整液压磨辊模式的控制限值,如果P3小于P1或者P4小于P2,将会出现“错误:输入新的限值”的错误信息,下面的设定是初始值。
5号参数界面-冷却水系统 此界面可以调整冷却水来改变液压部分的温度。下面是出厂初始设定值。 冷却水启动 50度 冷却水关闭 47度 6号参数界面-放空/充满油箱 系统在现场检修模式下,可以使用循环泵来充满和放空油箱。循环泵在开始/停止键上开启。 7号参数界面-现场检修阀门 当系统在现场检修模式下,电磁阀Y01、Y02、Y04可以进行开关测试。在“开”键上有绿光表明可以选择。选择程序:按下允许键,只要键是高亮,此程序就是一直运行的。复位选择:按下“关”键。 8号参数界面-现场检查压力系统 此界面可以进行卸除和测试磨辊压力和提升压力测试。测试条件:系统处于现场检修模式,没有A2报警存在,传动系统工作正常(仅测试碾磨压力),油温大于17度。 卸除和测试碾磨压力: 按下开始键,键高亮,程序开始运行,安全阀Y01、Y02关闭,液压泵开启,按下停止键,系统复位。 卸除和测试提升压力: 按下开始键,键高亮,程序开始运行,安全阀Y01、Y02开启,液压泵开启,按下停止键,系统复位。
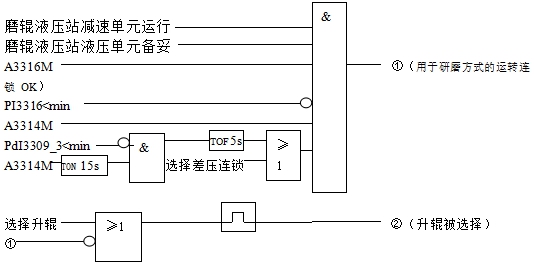
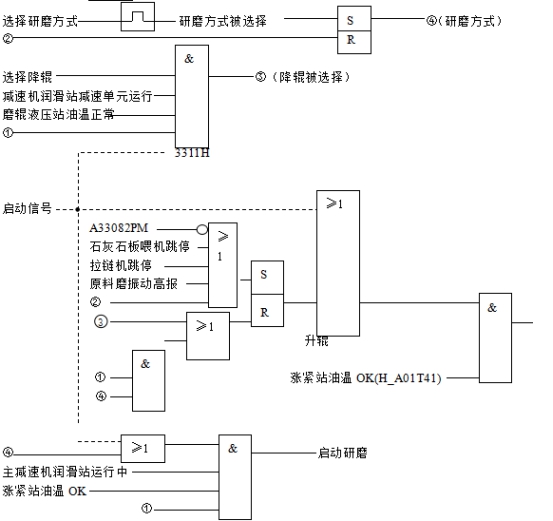
五)与中控通信 1.数字信号到中控 加热器备妥(-A01C45) 加热器备妥=1,当:A2报警正常;加热器备妥=0,当:A2(停机级报警)存在或者处于现场模式。 加热器开启(-A01C65) 信号=1,加热器系统启动(返回信号) 液压系统备妥(-A01C41) 部件备妥=1,当:A2报警正常;部件备妥=0,当:A2(停机级报警)存在或者处于现场模式。 油温正常(-A01T41) 信号=1,当油温在设定范围内(返回值)。 研磨启动(-A01C61) 信号=1,当研磨控制启动(返回值)。 抬起磨辊启动(-A01C62) 信号=1,当磨辊向上运动开始(返回值)。 磨辊达到顶端(-A01Z41)信号=1,当液压系统启动并且达到顶位(和其他设备连锁)。 研磨操作正在进行(-A01C69) 信号=1当研磨控制启动液压在额定范围且油温在额定范围(和其他设备连锁)。 A1报警,没有预警(-A01U41) 报警信号=0,当预警存在。 2.中控系统数字信号 现场许可(-A01C39) 现场允许=1,许可,只能在现场控制面板操作。 加热器开启/停止(-A01C35) 开启=1,关闭=0 磨辊上/下(-A01C36) 信号=1,上;信号=0,下 研磨开始/停止(-A01C31) 开始=1,停止=0 3.模拟量信号到中控系统 研磨压力(-A01P01) 0-400Bar 料层厚度(-A01L01) 0-250mm(最终位置进行调节) 4.模拟量信号从中控系统 研磨设定值(-A01P11) 0-400Bar 六).DCS系统的研磨控制
河南华冠环保科技有限公司专业致力于废弃物处理、资源再利用、土壤修复,土壤改良剂行业,生产的立式磨机运转率可提高10%以上,产量提高5%~10%,能耗降低20%左右,产能达到50-3000t/d,更加节能环保。如有需求,可直接咨询18637113703(微信同号),华冠环保科技公司为您竭诚服务,随时欢迎前来参观! 专业售后服务!
氧化锌生产线 回转窑、烘干机 高岭土生产线 冷却机、预热器 活性石灰生产线 除尘器、脱硫塔 氧化镁生产线 白云石、菱镁矿 滑石回转窑 球磨机、棒磨机 铝矾土生产线 立窑、回转窑 土壤改良剂生产线 钾肥、有机肥 固、危废处理回转窑 污染土修复、污泥陶粒 破碎机、立式磨机、皮带输送机、提升机 给料机、计量称、包装机、燃烧系统 上一篇立式磨机磨辊润滑介绍下一篇原料立磨粉磨系统 |