立磨-磨辊硬面堆焊技术详解
辊式立磨在粉磨系统中由于其能节省大量的能源因而逐渐被广泛应用,对于磨机辊轮及磨盘的磨损问题便日益明显起来。部件的不规则磨损,加上因磨耗而使得辊轮与磨盘之间的间隙加大,设备运转效率下降,能耗不断提高,这些问题最终导致了立磨的停产检修,可想而知,造成的经济损失有多大。对于这种问题,企业一般采取更换同型号部件的方式进行来维修,这需要投入大量的资金去购买备件,同时浪费了宝贵的生产时间(一般铸件厂家交货时间都很长)。提高辊轮与磨盘的耐磨性能于是便成为众多企业研讨的重要话题之一。表面耐磨堆焊也因此应运而生了,采用表面耐磨堆焊技术进行其粉磨系统的磨损修复,既经济又可确保粉磨系统的高性能,优化粉磨工艺,节约维修费用。本文就辊式立磨采用的表面耐磨堆焊技术作一简介。

辊式立磨在粉磨系统中由于其能节省大量的能源因而逐渐被广泛应用,对于磨机辊轮及磨盘的磨损问题便日益明显起来。部件的不规则磨损,加上因磨耗而使得辊轮与磨盘之间的间隙加大,设备运转效率下降,能耗不断提高,这些问题最终导致了立磨的停产检修,可想而知,造成的经济损失有多大。对于这种问题,企业一般采取更换同型号部件的方式进行来维修,这需要投入大量的资金去购买备件,同时浪费了宝贵的生产时间(一般铸件厂家交货时间都很长)。提高辊轮与磨盘的耐磨性能于是便成为众多企业研讨的重要话题之一。表面耐磨堆焊也因此应运而生了,采用表面耐磨堆焊技术进行其粉磨系统的磨损修复,既经济又可确保粉磨系统的高性能,优化粉磨工艺,节约维修费用。本文就辊式立磨采用的表面耐磨堆焊技术作一简介。


1、磨损分析
对于辊式立磨,其磨辊和磨盘磨损面的磨损差别很大程度上取决于所碾磨的物料。其磨损率的正常范围是3 g/~10 g/t(其值很大程度上又取决于矿渣中的游离铁量),最大范围达0.2 g/t~20 g/t。一般假设游离铁量为0.3%~0.5%,铁量每增加0.1%,额定磨损率将增加约10%。当喂料中游离铁量等含量高时,如果游离铁量超出1%,则在矿渣入磨前必须进行除铁,否则辊式立磨的磨损率会很高,会使粉磨系统的使用寿命下降约30%以上,这种情况下,对辊式立磨采用表面堆焊效益显著,不仅比更换磨损件费用低,而且部件经表面硬化后的使用寿命是未硬化处理部件的1.5~2倍左右,这将大大降低部件磨损率。
2、表面耐磨堆焊
大部分公司的立磨磨辊及磨盘由高铬铸铁制成,这是一种高耐磨材料且适用于表面耐磨硬化处理。对高铬铸铁表面实施堆焊,须选用专业设备及有专业技术资质的企业才行。昆山惠丰耐磨工业有限公司即是全中国硬面再生专业焊补企业之龙头,焊接装备为全自动焊接系统,焊机为美国MILLER焊机,电流电压相对稳定;焊丝采用KSW-266专用焊丝,欧洲生产制造。KSW-266系自保护明弧焊,焊点温度相对较低,保证工作物不变形。实施施工时,须预先设计出磨辊及磨盘机台装配方案,完全按照部件装配图进行配合,保证部件各尺寸施工的真圆度,然后架设焊枪(每支焊枪8kg/h)进行施工操作。施工步骤:清洗秤重染色探伤磨耗测量上机台焊补第一道,检测牢固度焊补第一面,检测牢固度进行堆焊至原尺寸下机台,整修,防锈处理假安装,上漆再检验尺寸秤重,包装。如此专业的表面堆焊施工技术才能保证一流的产品质量!
应注意:表面堆焊的焊接过程是一个“冷”过程,绝对不能事先预热,而且在焊接过程中基体金属温度必须≤150 ℃。焊接后剩余应力的大小很大程度上取决于堆焊中产生的裂纹状况和对传入基体金属内的热量控制。堆焊过程中产生的分布均匀的裂纹,可以消除不同材质之间的收缩应力。但如果辊子内存在铸造剩余应力,那么堆焊时产生的裂纹就有可能延伸至基体的内部,这种辊子就不能采用表面堆焊处理。
另必须要认识到,基体和焊接材料之间的结合不是熔焊结合。硬化层它更像是一种覆盖层,结合层的强度仅够保持硬化层能覆盖在基体表面上。
3、新品铸件堆焊(最经济的购置方案)
辊式立磨原购置之新品(高铬铸件)在使用到磨损很严重后(磨损量约占总重量之30%~40%左右),一般情况企业都会把辊轮或磨盘遗弃,但这样遗弃的也即是60%-70%的购置成本,实属浪费。特别是一些高铬铸件,因为铸造技术的原因,产品收缩量的控制无法得到提升,产品在使用过程中易导致崩角剥落的现象,产品的使用寿命就会大打折扣,对此,昆山惠丰耐磨工业有限公司经过长期的实践摸索,提出了最经济的解决方案,即是用碳钢铸造新品并预留尺寸进行堆焊,堆焊之金属熔接良好,强度也符合要求,使用情况比新品更好,特别是耐磨性能更为卓越,总的购置成本只占原新品铸件(高铬铸铁)的50%左右。就算最后磨损严重要遗弃也不会觉得太浪费!目前莱歇旗舰型LM56+2CS就采用了这种方案,
4、优点和成本
(1)使用寿命长。经由表面耐磨堆焊处理的金属微观结构相当细腻,可以形成相当稳定和坚硬的碳化物,表出非常耐磨的特性。正常情况下,采用表面堆焊产品的使用寿命可比原有产品的使用寿命提高30%~100%,有的产品可能更高。
(2)成本低。按照欧洲价格标准,对大规格磨机中进行表面堆焊的成本,大约是更换新品部件所需成本的一半左右;对于小规格的磨机,两者成本几乎相差不大,但是由于表面硬化过的碾磨件使用寿命延长,大约是新品使用寿命的2倍以上,其使用性能仍是比较优越。近来的调查表明通过表面硬化的大型磨机,其维修成本可降低50%左右。
(3)可反复多次堆焊。我公司对立磨磨辊及磨盘采用表面堆焊处理已有15年的应用实践,有些磨机的部件已硬化过多次。
(4)表面再生焊补后之表面平整美观、硬度均一,且具有优越的耐热性和耐磨性。
(5)适合表面堆焊之材料广泛。铸铁(FCD40FCD45FCD60)、高铬铸铁(CIX2NPX85CH-S)、镍铬合金(Ni-Hard Type I~IV)、普通铸钢(ZG35SS400SCW42SCW46SCW450SCW480)、其它铸钢(SCMn3SCMn5)等。
实践表明,采用表面耐磨堆焊技术完全可以节约维护成本,减少能源之消耗,增加使用寿命,提高生产效率!

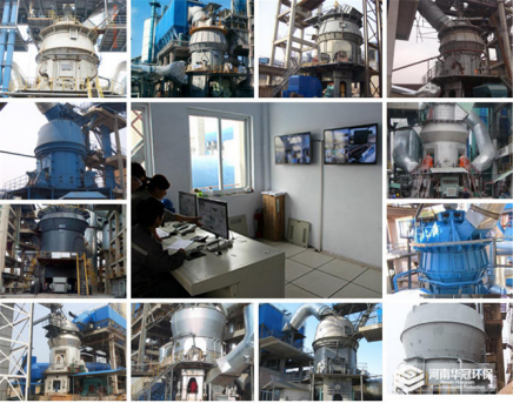
河南华冠环保科技有限公司专业致力于废弃物处理、资源再利用、土壤修复,土壤改良剂行业,生产的回转窑运转率可提高10%以上,产量提高5%~10%,能耗降低20%左右,产能达到50-500t/d,更加节能环保。如有需求,可直接咨询18637113703(微信同号),华冠环保科技公司为您竭诚服务,随时欢迎前来参观!
专业售后服务!
1、在售前我们可以提供详细的产品介绍和电子版目录,可以根据客户的物料处理要求推荐合适的机型并作出详细的报价清单,同时还可以提供关于厂房生产车间、机器的运行状态等视频,供客户观看;
2、当客户下单以后,华冠技术工程师要去客户现场勘探,作出详细的工艺流程布置图,以及基础图;
3、我们随时安排员工拍照,视频和跟进客户设备的生产进度,严格控制设备量;
4、设备出厂前我们会试机运行24小时,并提供详细的检测报告随同设备仪器发货;
5、设备到达现场,我们将免费排售后工程师,到达现场负责客户安装调试,直至设备正常生产,并且负责培训操作人员,客户完全能自行生产操作方可回公司。

氧化锌生产线 回转窑、烘干机
高岭土生产线 冷却机、预热器
活性石灰生产线 除尘器、脱硫塔
氧化镁生产线 白云石、菱镁矿
滑石回转窑 球磨机、棒磨机
铝矾土生产线 立窑、回转窑
土壤改良剂生产线 钾肥、有机肥
固、危废处理回转窑 污染土修复、污泥陶粒
破碎机、立磨机、皮带输送机、提升机
给料机、计量称、包装机、燃烧系统


