|
回转窑托轮缺陷的焊接修复回转窑托轮缺陷的焊接修复河南华冠环保科技有限公司 回转窑是水泥生产企业的核心,是最重要的关键设备,托轮是回转窑最重要的组成部件之一,它承载者窑体、耐火材料、物料等的全部重量,其制造质量的好坏,直接影响着回转窑的利用率,进而影响水泥厂的产量和质量。我公司是专业生产水泥机械和冶金机械回转窑的设备厂家,下面就回转窑托轮缺陷的修复情况作一介绍。 各规格回转窑托轮结构大致相同,有空心和实心两种结构,材质大多为ZG340~640。 1 在回转窑托轮制造过程中,由于各种原因,有时经常出现各种铸造缺陷如裂纹、夹渣、缩松、缩孔等,为了保证产品质量,降低制造成本,需要对缺陷处进行焊接修复处理。 2 补焊方案的选择 2.1 焊接性分析 ZG340~640铸钢件的化学成分及机械性能见表1 表1 ZG340~640的化学成分及机械性能 化学成分(%) 力学性能 C Si Mn S P Ni Cr Cu Mo V σb/Mpa σs/Mpa δ5(%) ψ(%) Akv/J 0.60 0.50 0.90 0.04 0.04 0.30 0.35 0.30 0.2 0.05 640 340 10 18 10 该材料含碳量高,抗裂性差,用常规法焊接,在熔池及其周围由于温差极大及温度突变,极易产生裂纹,达不到质量要求。 2.2 补焊修复用材料 2.2.1 过渡层材料的选择 为了保证根部焊道热影响区的补焊质量,考虑焊缝金属与母材的强度、韧性与补焊层更好地结合,选用A302不锈钢焊条作为过渡层材料,此焊条具有良好的抗裂和抗氧化性能,可交直流两用,有良好的操作工艺性能。 2.2.2 补焊材料的选择 为了保证托轮的使用性能,焊接材料宜选择等强或弱强高韧性原则,焊补缺陷区的主体材料选用J507碱性低氢型焊条。该焊条直流反接,可进行全位置焊接,具有优良的焊接工艺性能,电弧稳定,飞溅少,易脱渣,其熔敷金属具有优良的力学性能和抗裂性能,抗低温冲击韧性好。 两种焊条的化学成分和力学性能见表2 表2 熔敷金属化学成分及力学性能 焊条 化学成分(%) 力学性能 C Mn Si S P Ni Cr Mo σb/Mpa δ5(%) A302 ≤0.15 0.25~0.5 ≤0.90 ≤0.03 ≤0.04 12~14 22~25 ≈0.75 ≥550 ≥25 J507 ≤0.12 ≤1.60 ≤0.75 ≤0.035 ≤0.04 ≥490 ≥22
3 焊接修复工艺 3.1 焊前准备 焊接前用烘干箱对焊条预先烘干,J507焊条烘干350oC,保温2h,A302焊条烘干250oC,保温2h,烘干后放在100~150oC恒温箱中保温,随用随取。在使用时注意保持干燥。 3.2 托轮清理与检测 在焊接前对缺陷部位先进行清理和探伤,对托轮的缺陷部位进行人工清理,清理后再用煤油进 行清洗,清洗完后经风干处理后进行探伤。 探伤的主要内容是超声波和磁粉探伤,目的是以证实缺陷被完全清除,超声波探伤是对托轮的 外表面进行检测,以检测其内部的缺陷情况,如有缺陷,清理后处理。磁粉探伤是对托轮所有的内、外表面进行检查。 3.3 缺陷的处理 如果缺陷从托轮的外表面深入到内表面,则采用单面U形坡口,背部加垫板的形式进行焊接,
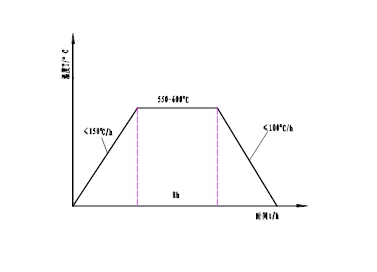
图1 补焊坡口示意图 开坡口时采用碳弧气刨,成形后的坡口必须清除所有缺陷,最后用抛光砂轮对坡口表面进行打磨修整,达到施焊条件,特殊情况可采用机械加工方法开出坡口。 3.4 焊接参数的选择 3.4.1 由于焊件材质为ZG340~640,外形为厚壁大刚度构件,为防止焊接过程中产生缺陷的可能性,在施焊前必须进行预热,而且焊接过程中对焊接温度进行严格控制,焊接后还需进行热处理,以消除焊接残余应力。
图2 热处理工艺曲线 3.4.2 焊接参数 补焊材料采用J507碱性低氢型焊条,堆焊打底采用¢3.2mm不锈钢A302焊条,焊 接参数见表3。 表3 焊接参数 焊条类型 直径d/mm 焊接电流I/A 电源类型 极性 A302 ¢3.2 70~130 直流 正 J507 ¢4 90~125 直流 反
4 焊接 焊接前先将缺陷部位全部清理干净,然后进行缺陷部位的焊接。 4.1 托轮缺陷处的焊接 首先将托轮缺陷处按图1所示开出坡口,修补托轮外表面的缺陷时应采用立焊位置进行焊接,焊接时用A302焊条进行打底,用J507焊条填平,如缺陷较浅则用A302焊条直接填平;轮毂上的缺陷处理时,将缺陷处于水平位置进行焊接;里孔上的缺陷处理时,将托轮外圆平放在地面上,使缺陷处于最方便操作的位置进行焊接。 用单面U形坡口背部加垫板的方法进行焊接,如缺陷延伸至托轮的外表面则用平焊方法将缺陷填平,托轮外表面处的坡口用立焊方法进行补焊,直至达到焊缝高度要求时为止。 4.2 焊接注意事项 4.2.1 焊接电流尽量选用电流下限,实际操作中取I=90A. 4.2.2 焊接时采用短弧法进行焊接,打底焊及与母材熔合焊时采用窄道不摆条焊法进行焊接,减小熔合比,降低焊缝中含碳量,减小裂纹倾向,收弧时要注意填满弧坑。 4.2.3 需进行焊后加工的焊接表面及侧面焊道处留有3~5mm加工余量,坡口边缘处焊缝与外表面必须平滑过渡,不许有表面缺陷。 4.2.4 焊接时每层焊缝的高度不宜过大,以不超过3mm为宜。 5 质量检查 焊接过程中,每焊完一道后要清渣及锤击,用10倍放大镜进行观察,及时发现缺陷并清理。 焊后对焊缝进行超声波检查,要求无裂纹。 6 焊后加工 如果补焊面在托轮内、外表面且补焊面积较大,焊后热处理后,还要对加工面进行加工,加工时 找正要合理、精确,由于焊缝硬度较高,所以在加工时要注意控制进刀量以防刀具损坏,如在加工过程中发现个别区域焊缝加工余量不够,可进行再次焊补,补焊的要求与初次补焊相同,补焊完后再进行加工。 7 结论 采用上述焊补工艺,成功地对多个有缺陷的托轮进行了修复,取得了良好的效果,没有因为缺陷 修复问题影响托轮的使用,不但为公司节省了大量的原材料费用,又保证了产品质量。
河南华冠环保科技有限公司在国内有200余条回转窑类生产线业绩,处理量有200-5000吨每天产能,回转窑规格从φ1.5---φ5.2米,球磨机为1.83米--4.8米的。在国内安钢、舞钢、日照钢铁、唐山、邯郸、成都、有大量成功案例,可技术转让,可出售设备,产品。 河南华冠环保科技有限公司专业致力于资源再利用、微粉行业,炉渣行业、矿渣行业的设备运转率可提高10%以上,产量提高5%~10%,能耗降低20%左右,产能达到200-5000t/d,更加节能环保。如有需求,可直接咨询18637113703(微信同号),华冠环保科技公司为您竭诚服务,随时欢迎前来参观!
专业售后服务!
氧化锌生产线 回转窑、烘干机 高岭土生产线 冷却机、预热器 活性石灰生产线 除尘器、脱硫塔 氧化镁生产线 白云石、菱镁矿 滑石回转窑 球磨机、棒磨机 铝矾土生产线 立窑、回转窑 土壤改良剂生产线 钾肥、有机肥 固、危废处理回转窑 污染土修复、污泥陶粒 破碎机、立式磨机、皮带输送机、提升机 给料机、计量称、包装机、燃烧系统 上一篇氧化锌生产的方法及区别下一篇Φ4×60m回转窑说明书 |