|
φ4.3×64m回转窑筒体吊装安装技术φ4.3×64m回转窑筒体吊装技术
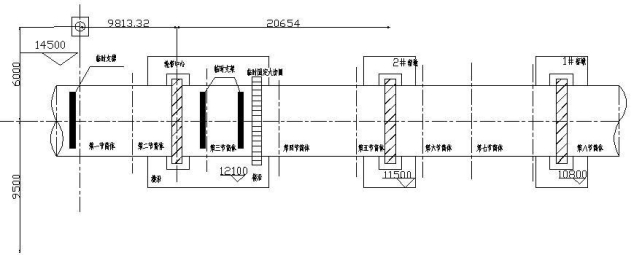
φ4.3×64m回转窑筒体吊装技术 [摘 要] 以中电投绥阳煤电化一体化项目回转窑安装为例,介绍了回转窑吊装方案的送择、吊装顺序、吊装准备、吊装过程、筒体找正固定等。 [关键词] 回转窑;筒体;吊装 四公司施工的中电投绥阳煤电化一体化项目3200t/d熟料新型干法水泥生产线安装工程,位于贵州省遵义市绥阳县。 回转窑是水泥生产线的主要设备,窑筒体是用厚钢板卷制而成,内砌耐火砖,安放在托轮组上旋转,呈2.2924°的倾斜角。它是水泥生产线中最庞大的设备,对于水泥质量的好坏,产量和成本的高低起着举足轻重的作用。这就要求保证回转窑运转可靠,经久耐用。从回转窑形大体重,多支撑点的薄壁圆筒结构的特点来看,要保证窑在生产中能够可靠地长期运行,首要的条件就是要保证筒体“直而圆”,这就要求筒体吊装必须安全可靠,避免对以后窑体运转产生不良影响。 本回转窑规格为φ4.3×64m,三组支撑装置,一主一辅传动,液压挡轮。总重629t,其中窑筒体重量261t(不含耐火材料)。 回转窑筒体简图见图1,筒体各节尺寸和重量见表1。
图1 回转窑筒体简图 表1 筒体各节尺寸重量表
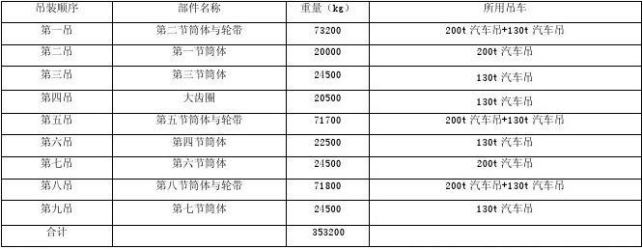
1 吊装方案的送择 根据现场情况和设备重量、尺寸,作出经济比较后,采用两台汽车吊抬吊轮带与筒体的方法吊装较为经济,技术可行。 由于1、2、3窑墩比较高,增加了吊装难度。 本次吊装采用一台200t汽车吊和一台130t汽车吊,一台50t履带吊配合吊装。 2 吊装顺序 吊装顺序见表2。 表2 吊装顺序
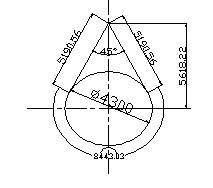
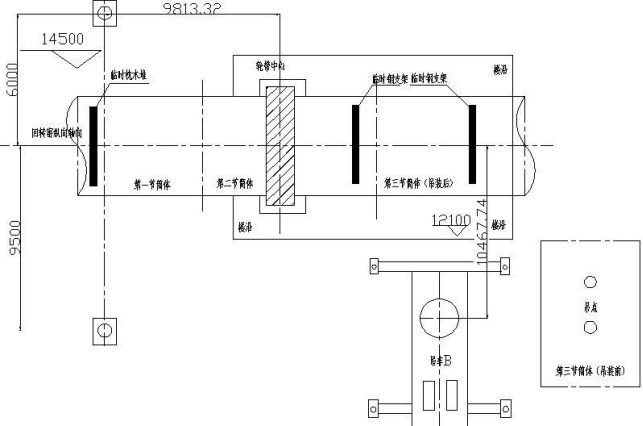
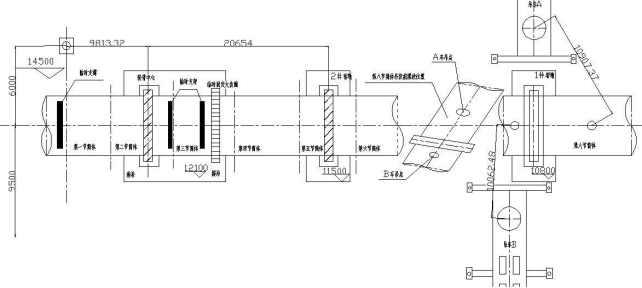
3 吊装准备 吊装前先对影响吊装的其它设备进行清理然后将所有摆放吊车、筒体、轮带、吊装支架等所需场地进行垫平和夯实,吊车吊装区域场地应用小块石头进行铺垫。所有回填和清理场地工作必须在筒体到场前完成,否则筒体现场无法堆放。 因筒体安装高度高,筒体分八段空中组对,为保准平衡需制作2个钢支架和一些枕木临时支撑筒体。 用枕木三点受力,注意支垫平稳以防变形;第二节筒体与轮带、第五节筒体与轮带、第八节筒体与轮带分别在3、2、1窑墩下组对好以方便吊装。 筒体吊装单件最大重量为72.3t,钢丝绳用规格Φ43,6×39+1;钢丝绳长度为L=19m。如图2。 图2 钢丝绳示意简图 4 吊装过程 因各节筒体重量不同,为减少回转半径,在 地面垫层上作处理。吊装从窑尾开始(高端开始),向低端进行。筒体吊装时,每吊装一节,与前一节找正并固定。 (1)第一吊吊第二节筒体与轮带,平面图见图3。
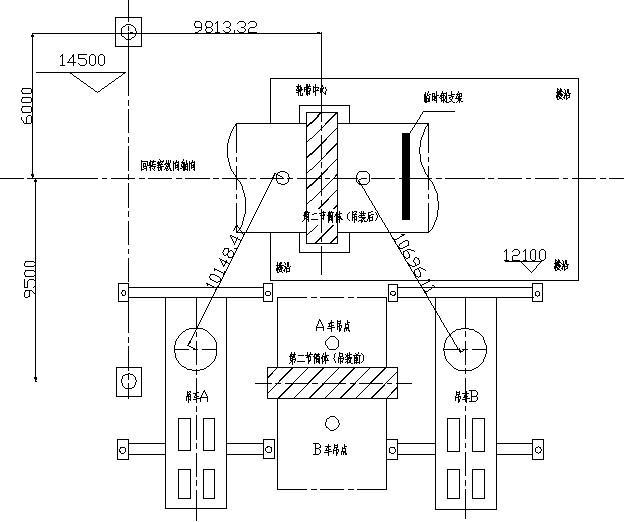
图3 第一吊平面图 吊车A(200t汽车吊)最小工作半径为10148mm(见图3),根据实际吊装高度和工作半径,保证筒体上部钢丝绳高度和吊车吊钩空间,确定吊车A的最短杆长为30.5m,根据计算,筒体就位时筒体中心与杆中心的垂直距离为2604>2150+400(1/2臂厚),筒体不会抗杆。根据吊车吊装性能,该车最大吊重应为 49t。 吊车B(130t汽车吊)吊车工作半径为10696mm(见图3),同理确定吊车B的最短杆长为30.5m,根据计算分析,筒体和楼沿均不抗杆。根据吊车吊装性能,该车最大吊重应为31t。 两车最大抬吊重量(满负荷)为80t,而第二节筒体与轮带重量为73.2t,所以两车可顺利作业。 (2)第二吊吊第一节筒体,平面图见图4。
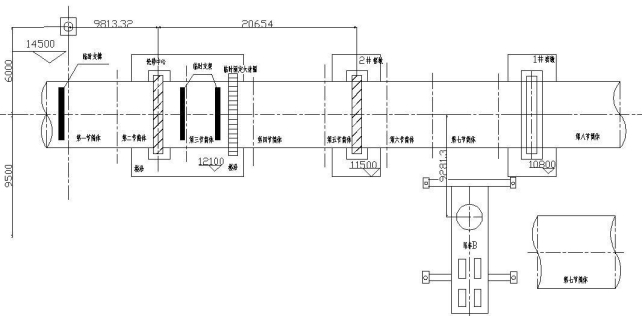
图4 第二吊平面图 在第一吊安装就位后,吊车B开走,吊车A(200t汽车吊)不动(见图4)。用50t履带吊把第一节筒体拖到吊车A的工作范围内。第一节筒体的重量为20t,回转半径在11m的范围内,均能满 足吊装要求。 (3)第三吊吊第三节筒体,平面图见图5。
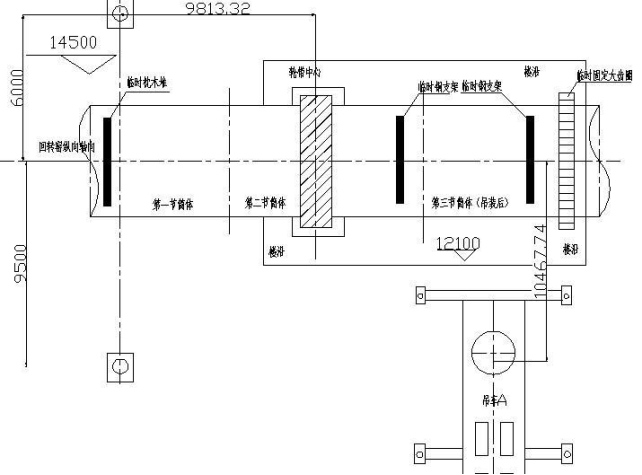
图5 第三吊平面图 第三节筒体重量为24.5t,吊车B (130t汽车吊) 位置较好,回转半径在11m之内(见图5),根据计算分析,筒体和楼沿均不抗杆。根据吊车吊 装性能,该吊车最大吊重应为31t。满足吊装要求。 (4)第四吊吊大齿圈,平面图见图6。
图6 第四吊平面图 大齿圈重量为20.5t,吊车A(200t汽车吊)位置较好,回转半径在11m之内(见图6),根据计算分析,筒体和楼沿均不抗杆。根据吊车吊装性能,该车最大吊重应为31t。均满足吊装要求。 (5)第五吊吊第五节筒体与轮带,平面图见图7。
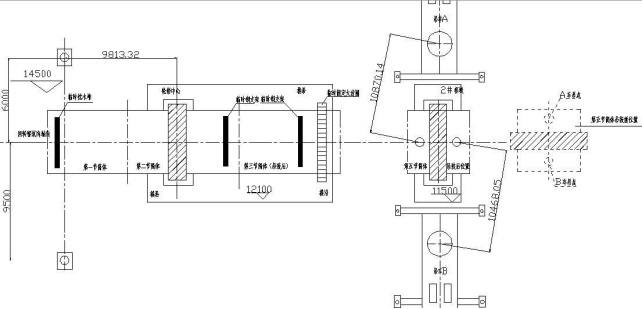
图7 第五吊平面图 吊车A(200t汽车吊)工作半径为11米之内(见图7),杆长为31m,起重吊装能力为 49t。 吊车B(130t汽车吊):工作半径为11米之内(见图7),杆长为31m,起重吊装能力为 31t。 两车最大抬吊重量(满负荷)为80t,而第五 节筒体含轮带重量为 71.7t,根据计算楼板和和筒 体不会抗杆。均满足吊装要求。本节筒体就位后, 吊车A不松吊钩,待吊车B将第四节筒体吊装完毕 后再同时松吊钩。 (6)第六吊吊第四节筒体,平面图见图8。
图8 第六吊平面图 第四节筒体重量为22.5t,吊车B(130t汽车吊)位置较好,回转半径都在11m之内(见图8), 采用50t履带吊辅助。根据计算分析,筒体不抗杆。根据吊车吊装性能,该车最大吊重应为31t。均满足吊装要求。 (7)第七吊吊第六节筒体,平面图见图9。
图9 第七吊平面图 第六节筒体重量为24.5t,吊车A(200t汽车吊)位置较好,回转半径都在11m之内(见图9),采用50t履带吊辅助。根据计算分析,筒体不抗杆。 根据吊车吊装性能,该车最大吊重应为 49t。均满足吊装要求。 (8)第八吊吊第八节筒体与轮带,平面图见图10。
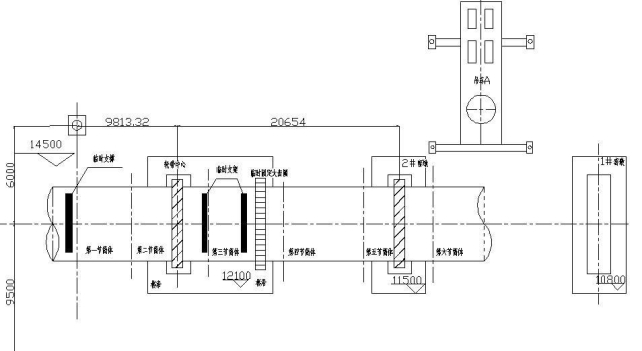
图10 第八吊平面图 吊车A(200t汽车吊)工作半径为11m(见图9),杆长为31m,起重吊装能力为49t; 吊车B(130t汽车吊):工作半径为11m(见图9),杆长为31m,吊装能力为 31t。 两车最大抬吊重量(满负荷)为80t,第八节 筒体与轮带重量为 71.8t,如图根据计算楼板和筒体不会抗杆。均满足吊装要求。本节筒体就位后吊车B不松吊钩,待A吊车将第七节筒体吊装就位后再同时松吊钩。 (9)第九吊吊第七节筒体,平面图见图11。
图11 第九吊平面图 第七节筒体重量为24.5t,吊车B(130t汽车吊)位置较好,回转半径都在11m之内(见图11),采用50t履带吊辅助。根据计算分析,筒体不抗杆。根据吊车吊装性能,该车最大吊重应为 31t。均满足吊装要求。 5 筒体找正固定 每吊装一节筒体,焊接并拧紧连接螺栓装置(随机自带),用顶丝调节对口不错便。全部筒体吊装就位后,开始筒体全长找正,采用激光经纬仪找正法。找正要点如下: (1)在筒体接口处的梅花架上,将各节筒体的中心找出,用尺规在中心处画φ100、φ120圆各一个 (2)每个梅花架中间部分开个φ100圆孔,使激光光束能通过整个筒体。 (3)制作φ120坐标纸,将坐标纸粘在梅花架的φ120圆上,使激光光束通视各个坐标纸,进行找正。 (4)使找正同心度并检焊缝对口间隙最小值不小于2mm后,将筒体直接点固焊,确保对口两边相对位置不发生变化。 筒体吊装对口时,制作上下对口装置,并将筒体焊牢固定。 6 结语 回转窑筒体吊装难度较大,因本工程安装前作了充分的准备,制定了详细的吊装方案,精心组织,科学管理,严格按预定方案施工,各节筒体全部一次吊装就位,整个筒体吊装从2011年1月10日开始,至2011年1月14日找正完毕,只用了5天时间。 通过本工程回转窑筒体吊装,体会到: (1)优化吊装设计方案是提高吊装工作效率、产生经济效益的最重要环节,吊装设计人员应对多个吊装方案进行比较,从中筛选最优设计方案 (2)吊装作业的现场布置对吊装工作的影响也是不容忽视的。吊装前要精心设计吊装作业的现场布置。 (3)吊装设计及施工人员必须全面了解所选用吊车的特性。
河南华冠环保科技有限公司在国内有200余条回转窑类生产线业绩,处理量有200-5000吨每天产能,回转窑规格从φ1.5---φ5.2米,球磨机为1.83米--4.8米的。在国内安钢、舞钢、日照钢铁、唐山、邯郸、成都、有大量成功案例,可技术转让,可出售设备,产品。 河南华冠环保科技有限公司专业致力于资源再利用、微粉行业,炉渣行业、矿渣行业的设备运转率可提高10%以上,产量提高5%~10%,能耗降低20%左右,产能达到200-5000t/d,更加节能环保。如有需求,可直接咨询18637113703(微信同号),华冠环保科技公司为您竭诚服务,随时欢迎前来参观!
专业售后服务!
氧化锌生产线 回转窑、烘干机 高岭土生产线 冷却机、预热器 活性石灰生产线 除尘器、脱硫塔 氧化镁生产线 白云石、菱镁矿 滑石回转窑 球磨机、棒磨机 铝矾土生产线 立窑、回转窑 土壤改良剂生产线 钾肥、有机肥 固、危废处理回转窑 污染土修复、污泥陶粒 破碎机、立式磨机、皮带输送机、提升机 给料机、计量称、包装机、燃烧系统
上一篇Φ4×60m回转窑说明书下一篇油泥处理工艺介绍 |