|
立磨方案立磨方案B. 生料立磨施工技术方案 B.1. 概述 B.1.1 立式磨是一种用途很广的烘干兼粉磨的设备,主要用于水泥厂粉磨水泥原料,也可用于轻工、化工、电力等行业粉磨石膏、磷矿石、高岭土、煤等非金属矿石。 与传统的球磨机相比,立式磨具有粉磨效率高;电耗低(节电15%~30%); 烘干能力大(可同时烘干粉磨水份高达10%的物料);入料粒度大;产品细度易于调节,节约耐磨材料等优点,是球磨机的更新换代产品。
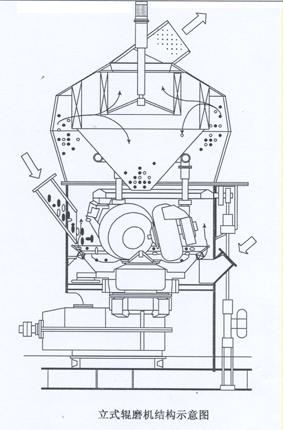
新型立式磨的设计,运用了计算机辅助设计,对主要零部件进行了优化,并对各零部件的结构进行了较大的改进,从而使立式磨总体结构更加合理,操作更加简单,维护更加方便,运转更加可靠。新型立式磨具有如下优点: a.更换辊套时,可用液压装置将磨辊翻出机体外,既减少了更换的时间,又对磨辊的检修提供了非常方便的条件; b.磨辊套能翻面使用,延长了耐磨辊套的使用寿命; c.开机前需在磨盘上布料,并且磨机可空载启动,免除了启动难的问题; d.采用了磨辊的限位装置,避免了磨机工作时因断料而产生的剧烈震动。 B.1.2 立式磨主要由下列部件组成 分离器的作用是调整产品的细度,它由调速电机、皮带轮、减速机、主轴、转子、壳体等零部件组成。 通过调整转子的转速,可以获得不同细度要求的产品。转子转速越高,产品越细;反之产品则越粗,其工作原理与选粉机类似。 上、下壳体和机架均为焊接件,有足够的刚度和强度承受磨机各部分的重量以及工作中的震动。在上壳体设有磨辊门,打开磨辊门可以将磨辊翻出机体外, 检修及换辊套非常方便。下壳体的下部设有排渣口,外循环物料可通过它及时排出磨机,再通过输送系统进入进料口入磨再次粉磨。 传动装置主要由底座、主电机、联轴器、主减速机等零部件组成。主减速机既要起到减速、传递动力带动磨盘转动的作用,又要承受磨盘重量以及碾磨压力, 它是立式磨中重要部件之一, 其结构和工作原理请查阅立式磨减速机减速齿轮箱安装使用维护说明书。 物料是在磨辊和磨盘之间受到碾压而被粉碎的,因此,磨和磨盘也是立式磨中的重要部件。磨辊是由辊套、辊芯、辊轴、轴承、动臂、摇臂、横轴、滑动轴承等零件组成。 碾磨压力由加压装置提供,碾磨物料时,由磨盘带动磨辊旋转。 磨盘固定在主减速机出轴的推力盘上,它是由盘座、衬板、压块和挡料环等零件组成。其旋转动力由传动装置提供。 加压装置主要由高压油站、液压缸(包括工作缸和检修缸)、蓄能器等组成。 其作用是向磨辊提供碾磨物料所需的碾压力,高压油站上的调压阀可以调节碾磨压力的大小, 换向阀可以使液压缸产生拉力或推力。 限位装置主要起安全保护作用, 防止磨机工作时因断料造成磨辊与磨盘的直接接触而引起磨机产生剧烈地震动,它由限位螺栓、支座、弹性组件等零部件组成,使用过程中,应根据磨辊套和衬板的磨损情况作相应的调整。 B.1.3 工作原理 主电机通过主减速机带动磨盘转动,同时热风从进风口进入磨内,物料从下料口落在磨盘中央,在离心力的作用下物料向磨盘边缘移动,经过磨盘上的环形时受到磨辊的碾压而粉碎,继续向磨盘边缘移动,直到被风环外的气流带起,一部分较大的颗粒直接落到磨盘上重新粉磨,另一部分更大的颗粒(包括坚硬的杂物),则经过风环落入磨机下腔中,然后被刮料板刮入排渣口排出机外。气流中的物料经过分离时,在转子叶片的作用下,粗粉落回磨盘重新粉磨,细粉随气流一起出磨,在系统的收尘装置中收集,即为产品。物料在与气体的接触过程中被烘干,达到所要求的水份标准的产品。 B.2. 立式磨机安装的施工工序图及施工网络图 B.2.1 立式磨安装的施工工序图如下: 基础划线—主机机座安装—减速机底座安装—减速机安装—下壳体安装—磨盘座安装—磨盘(衬板及支座)安装—磨辊安装—分离器安装—传动装置安装—加压装置安装—限位装置安装—管路系统安装—电控装置安装—检测并调试—试运转—联动试车 B.2.2 立式磨安装施工网络图(见图B-1) B.3. 施工准备 B.3.1 施工人员要认真熟悉该产品的技术性能,安装说明书等技术资料和有关工艺及设备图纸。 B.3.2 施工人员要在了解设备到货情况及现场安装条件的基础上,对该设备的安装制订较详细的安装施工方案。 B.3.3 准备好安装用的机具、材料及人员,作好安全防护措施工作。 B.3.4 作好现场人员的分工协调和组织工作
图 B-1 B.4. 基础验收及基础划线 B.4.1 会同土建单位、甲方对设备的基础参照土建图、安装图和设备的实际尺寸进行验收。 B.4.2 根据设备和工艺图尺寸检查基础的外形尺寸、标高、中心线、基础孔和几何及相应位置尺寸,并做好检查记录。 B.4.3 标板埋设及基础划线 根据工艺布置图,在基础上划出该磨机的纵横中心线,确定基准点标高,并应符合下列要求: B.4.3.1 基础纵横中心线与设计图纸上的纵横中心线偏差不应大于±3mm。 B.4.3.2 基础基准点的标高偏差不应大于±0.5mm。 B.4.4 由于立式磨的特定工作条件,安装前,应在地基四周加100~200mm厚的卵石或其它隔振材料垫层。 B.5. 主机基座安装【关键工序】 B.5.1 主机基座各构件应按标记安装,其安装中心与基础中心的偏差不应大于±0.5mm。 B.5.2 主机基座的水平度,在全长上不应大于0.2mm。 B.5.3 基座各分点应正确定位搭焊,焊接过程中不应出现扭曲应力,焊口应磨平。 B.6. 减速器底座安装 B.6.1 安装前,应清除减速器底座加工表面的防锈漆及其它杂物。 B.6.2 减速器底座应紧密地结合在主机机座上, 其间隙用薄垫片调整。 B.6.3 减速器底座上平面的纵横中心线与基础中心线的偏差不大于±0.5mm。 B.6.4 在减速器底座的标记测量点上测其水平,其水平度不大于0.20~0.29mm(Φ2450以下立磨为0.2mm)。 B.6.5 减速器底座与主机底座焊完后,应再次调平。如超差时,应进行表面磨光,最大偏差不大于0.15mm/m(算术平均值)。 B.7. 立磨减速器的安装【关键工序】 B.7.1. 减速器吊装前,应保持底面清洁,减速器与底座的结合面,应接触均匀、紧密。 B.7.2 减速器中心线与基础中心线偏差不应大于±0.5mm。 B.7.3 减速器上部压盖轴向跳动量偏差不应大于±0.02mm。 B.7.4 减速器与底座配铰的定位销,应在整个长度上接触良好。 B.8. 下架体安装 B.8.1 下架体中心线与减速器中心线的偏差不应大于±0.5mm。 B.8.2 下架体上部水平度为0.2mm/m。 B.8.3 主机基座上缘至下架体上缘的高度,应符合图纸设计尺寸。 B.8.4 下架体开口处的焊缝端部须磨光。 B.9. 磨盘座安装【关键工序】 B.9.1 在安装磨盘座绝热板时,应呈180°对称布置刮板开口。 B.9.2 磨盘座装在减速器上之前, 其接触表面应彻底清除杂物和油漆,并保证表面平整,对其止口直径尺寸,经再次检验测量,确认无误后,方可进行安装。 B.9.3 当磨盘座放置在减速器上时,应保证在止口处不倾斜,磨盘与减速器应接触均匀、紧密,其间隙不应大于0.1mm。 B.10. 磨盘(衬板与支座)的安装【关键工序】 B.10.1 有衬板支座结构,其衬板支座对磨盘座的外侧定位面和磨盘衬板对衬板支座接触面的平面度为0.05mm。衬板与衬板支座的接触率应大于75%。 B.10.2 无衬板支座的结构,其衬板与磨盘座的接触面的平面度为0.05mm,衬板与磨盘座的接触率不应小于75%。 B.10.3 衬板支座在磨盘座上调整好后,其相互间隙应大致相等,并将调整板打入各衬板支座的间隙里,以便撑紧加固。 B.10.4 把磨盘衬板铺设好以后,将楔形垫圈楔入各磨盘衬板之间的空隙里。 B.11. 磨辊安装【关键工序】 B.11.1 一个磨辊放在主电机一侧,当磨辊为三辊时,另外两个磨辊间隔120o均布放置,当磨辊为两辊或四辊时其余磨辊对称或成90°角放置。 B.11.2 将磨辊放置在磨盘上倾斜15°,并使其轮缘中心与研磨轨道中心相一致。 B.11.3 三角形压力框架和张紧拉杆的悬挂结构,应确保三个磨辊承受均布压力。 B.11.4 压力框架的尺寸偏差不大于±3mm。 B.11.5 压力框架的调整衬板和上架体的硬化衬板之间的间隙应符合设计规定。可用薄垫片进行调整。 B.12. 分离器的安装 B.12.1 各零部件应按出厂标记进行组装,叶片紧固螺栓必须拧紧,不许松动。 B.12.2 安装时应按图纸及技术要求保证旋转体与压力框架之间的距离,并进行中心调整。 B.12.3 分离器壳体内的主轴安装应垂直,其不垂直度不大于0.1mm/m。 B.13. 驱动装置安装【关键工序】 B.13.1 主电机底座安装应水平,其水平度偏差为0.1mm/m。 B.13.2 主电机输出轴与减速器输入轴中心线应一致,其不同轴度为≤0.1mm。 B.13.3 联轴器的径向跳动公差,应符合GB5015-85 的有关规定。 B.14. 加压装置的安装【关键工序】 加压装置一般由高压油站、液压缸、拉杆、蓄能器等组成。 B.14.1 高压油站的安装,按产品说明书及有关安装规范进行。 B.14.2 液压缸的安装、蓄能器的安装按有关产品说明书及有关规范进行。 B.14.3 管路系统的安装按高压液压管路系统的有关规范及标准进行施工和验收。 B.15. 限位装置的安装 安装应达到使用安全和保护的作用, 确保立式磨因磨辊套和衬板磨损的情况下,能作相应的调整。 B.16. 立式磨的操作 B.16.1 开机前的准备工作 首先应确认分离器减速机,立磨主减速机、 磨辊以及磨机其它需润滑的部件是否已加注了相应牌号的润滑油,并保证分离器转子、磨辊、磨盘等传动部件无卡死和有金属摩擦现象,必要时,可手盘皮带轮检查分离器转子转动情况;入磨盘动磨辊一圈检查磨辊转动是否灵活(预先应将磨辊抬起),在主减速机联轴节处盘车,检查磨盘转动有无异常现象(注意:应予先打开润滑泵给主减速机供油,严禁无油盘车!) 其次是调整限位装置。具体调整方法是:先使磨辊与磨盘直接接触,然后拧动限位螺栓使其与弹性头接触。此时用加压装置将磨辊抬起,再次向弹性头方向拧限位螺栓约两圈(使磨辊与磨盘相距约5mm),最后在保证限位螺栓不动的情况下,拧紧限位螺栓上螺母,以防止磨机运转时,限位螺栓松动。两磨盘均应按上述方法调整限位装置。磨机经过一段时间运转后,由于辊套和衬板的磨损,限位装置也应作适当调整。 另外,开机前应全面检查液压系统的工作情况。例如:蓄能器中是否已充入相应压力的氮气,系统中有无漏油,系统的工作压力能否正常调整,换向阀的调整能否控制油缸产生拉力或推力等。 B.16.2 开机顺序:立磨的开机顺序为:润滑油站电机──抬辊──分离器电机──主电机──投料落辊──液压站启动调压。 B.16.2.1 启动润滑油站 调整供油压力,注意供油温度的变化,并检查油站的回油情况,润滑油的操作详见《润滑油站使用维护说明书》。 B.16.2.2 抬起磨辊 用加压装置将两磨辊抬起,使其脱离磨盘,并调整好限位装置,以保证主电机能空载启动。 B.16.2.3 启动分离器电机 先将调速控制器调至零位后,再启动分离器电机, 然后再慢慢调整电机转速,直至所需的转速。 B.16.2.4 启动主电机 注意空载电流,检查磨机空运转有无异常声音。 B.16.2.5 投料落辊 投料后大约30~60秒后,即可操作液压系统落下磨辊,然后开启液压站油泵,调整液压系统的工作压力,使两辊同时加压,使系统达到平衡。 B.16.3 立式磨运转中的操作 由于立式磨采用的料床粉磨,故要保持一定厚度的料层对立磨的安全运转是至关重要的。在正常情况下,磨内的料层厚度大约30mm左右,此时磨机运转平稳,外循环料量基本保持不变。如果外循环料量逐渐增加,说明磨机的碾磨能力不足。此时应适当增加压装置的工作压力,以增强磨机的碾磨能力;相反,如果外循环量逐渐减少,则应适当减小加压系统的工作压力。在进行上述操作时,应注意磨机主电机电流的变化,在较长的一段时间内,还应注意主减速轴承温度的变化,磨机运转时,主减速轴承温度应在70℃以下。 B.16.4 停机过程 立式磨停机分为正常停机和紧急停机。正常停机是在有组织,有计划的情况下进行的, 而紧急停机是磨机正常运转遇到一些预想不到的情况,如机械故障,磨内进入铁块,为避免造成更大的损失而采取的临时停机措施。 B.16.4.1 正常停机 正常停机的顺序如下:卸压抬辊──停主电机──停止喂料──停分离器──停润滑站电机。 首先是加压系统卸荷,使工作压力为零, 调整液压站换向阀,使其处于抬辊状态,开启液压油泵,注意一定要同时打开两工作油缸的进回油油路,尽量使两磨辊同时抬起,停下主电机,停止喂料,减小分离器转速,直至为零,关闭分离器电机,最后停止润滑油站电机。 B.16.4.2 紧急停机 其停机顺序为:停主电机──停止喂料──抬辊──停分离器电机──停润滑站电机。
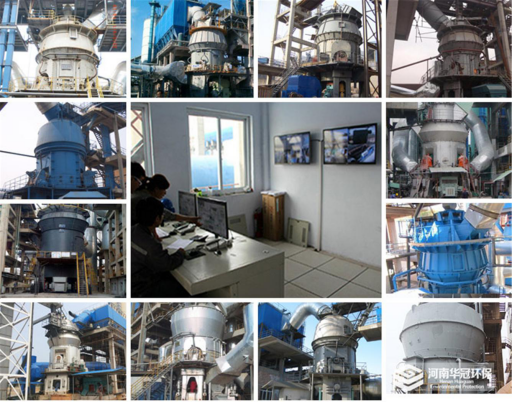
河南华冠环保科技有限公司专业致力于废弃物处理、资源再利用、土壤修复,土壤改良剂行业,生产的立磨机运转率可提高10%以上,能耗降低15-30%左右,产能达到50-500t/h,更加节能环保。如有需求,可直接咨询18637113703(微信同号),华冠环保科技公司为您竭诚服务,随时欢迎前来参观! 专业售后服务!
氧化锌生产线 回转窑、烘干机 高岭土生产线 冷却机、预热器 活性石灰生产线 除尘器、脱硫塔 氧化镁生产线 白云石、菱镁矿 滑石回转窑 球磨机、棒磨机 铝矾土生产线 立窑、回转窑 土壤改良剂生产线 钾肥、有机肥 固、危废处理回转窑 污染土修复、污泥陶粒 破碎机、立式磨机、皮带输送机、提升机 给料机、计量称、包装机、燃烧系统 |